“Tezgah bugün iki saat durdu” bilgisi bir sonuçtur; neden durduğunu bilmeden hiçbir şey değiştirmez. Duruş kodlaması bu yüzden OEE’nin en az formül kadar önemli parçasıdır: kullanılabilirlik oranı kaybın büyüklüğünü söyler, duruş kodu ise nerede olduğunu.
Neden kodlamalı?
- Kök neden görünür. “Duruş: 45 dakika” yerine “Takım sorunu — insert kırıldı: 45 dakika”.
- Kayıplar kıyaslanabilir. Aynı dil kullanıldığında vardiyalar, tezgahlar ve aylar karşılaştırılabilir.
- İyileştirme önceliklendirilir. Süreye göre sıralanan sebepler, önce neyin çözüleceğini gösterir.
- Sorumlu belli olur. Malzeme beklemesi planlamanın, elektrik arızası bakımın, ayar süresi üretimin konusudur.
İyi bir duruş listesinin kuralları
- Az ve net. Sekiz ile on iki kategori arası yeterlidir. Otuz seçenekli bir listede operatör aradığını bulamaz ve “Diğer”i seçer.
- Birbirini dışlayan. Bir duruş iki kategoriye birden girmemeli. “Takım sorunu” ile “Ayar” arasındaki sınır yazılı olmalıdır.
- İki seviyeli. Üst seviye kategori listeden seçilir; ayrıntı kısa bir açıklama olarak yazılır (“insert kırıldı”, “malzeme sertifikası bekleniyor”).
- Planlı ve plansız ayrı. Planlı bakım ve eğitim gibi önceden bilinen duruşlar, arızayla aynı başlıkta toplanmamalıdır.
- “Diğer” izlenir. Diğer kategorisinin payı büyüyorsa liste eksiktir; en sık açıklamalar yeni kategori adayıdır.
- Operatörün diliyle. Kategori adları atölyede kullanılan kelimeler olmalı; teknik jargon değil.
Örnek CNC duruş listesi
| Kategori | Örnekler | Genellikle ilgilenen |
|---|---|---|
| Mekanik arıza | İş mili, eksen, hidrolik, pnömatik | Bakım |
| Elektrik arıza | Sürücü, sensör, kontrol ünitesi alarmı | Bakım |
| Takım sorunu | Kırılma, aşınma, takım bekleme | Üretim, takımhane |
| Ayar / hazırlık | İş bağlama, sıfırlama, ilk parça onayı | Üretim |
| Malzeme | Malzeme bekleme, hatalı malzeme | Planlama, satın alma |
| Planlı bakım | Periyodik bakım, kalibrasyon | Bakım |
| Operatör | Operatör yok, başka tezgahta | Üretim |
| Diğer | Açıklamayla | İnceleme |
Bu sekiz kategori çoğu CNC atölyesi için iyi bir başlangıçtır. Atölyenize özgü sık bir durum varsa — örneğin “program bekleme” — ayrıntı açıklamasında birkaç hafta izleyin; sık çıkıyorsa kategori olmayı hak ediyordur.
Kayıt disiplini
- Olay anında. Duruş, tezgah durduğunda başlatılır ve çalışınca bitirilir. Vardiya sonunda girilen duruş bir tahmindir ve kısa duruşlar hiç yazılmaz.
- Sebep zorunlu. Sebebi olmayan duruş kaydı kabul edilmemelidir; boş bırakılabilen alan boş kalır.
- Tek kişi, tek kayıt. Duruşu tezgahın operatörü girer; ofisten sonradan düzeltilen kayıtlar güveni zedeler.
Pareto analizi: nereden başlamalı?
Kayıtlar birkaç hafta biriktikten sonra duruş sebeplerini toplam süreye göre sıralayın. Örnek bir ay:
| Sebep | Toplam süre | Pay |
|---|---|---|
| Ayar / hazırlık | 1.860 dk | %41 |
| Malzeme | 1.020 dk | %22 |
| Takım sorunu | 690 dk | %15 |
| Mekanik arıza | 540 dk | %12 |
| Diğer dört kategori | 450 dk | %10 |
Bu örnekte ilk iki sebep kaybın %63’üdür: iyileştirme hazırlık süresini kısaltmak (tezgah çalışırken önceden hazırlık) ve malzemeyi işten önce tezgaha getirmekle başlar. Sıklığa göre değil süreye göre sıralamak önemlidir: günde yirmi kez yaşanan iki dakikalık bir duruş, ayda bir yaşanan dört saatlik arızadan büyük olabilir — ya da olmayabilir; bunu yalnız kayıt söyler.
Kısa duruşlar ne olacak?
Talaş sarması için kapıyı açıp temizlemek, bir parçayı ölçmek için tezgahı beklemek, operatörün bir dakikalığına başka tezgaha gitmesi… Bu kısa duruşlar tek tek önemsiz görünür ama gün boyunca birikir. Her birini ayrı kayıt olarak girmek operatörü yorar; hiç girmemek ise kaybı görünmez kılar.
Pratik bir yol, bir eşik belirlemektir: birkaç dakikanın altındaki duruşlar ayrı kayıt olarak girilmez, ama kaybolmaz da — OEE’nin performans oranında görünürler, çünkü tezgah “çalışıyor” sayılan sürede beklenenden az parça çıkarmıştır. Performans oranı düşükse ve uzun duruşlar bunu açıklamıyorsa, kısa duruşlara birkaç gün boyunca özel olarak bakmak gerekir: tezgahın başında durup ne olduğunu izlemek çoğu zaman en hızlı yöntemdir.
Duruş kaydını haftalık rutine bağlamak
Kayıt, okunduğu sürece değerlidir. Basit bir haftalık rutin yeterlidir:
- Haftada bir, on beş dakika. Üretim, planlama ve bakımdan birer kişi.
- Süreye göre ilk üç sebep. Tüm listeyi değil, en büyük üç kaybı konuşun.
- Her biri için tek bir aksiyon ve sahibi. “Malzeme beklemesi” için: bir sonraki işin malzemesi bir önceki iş bitmeden tezgaha gelsin — sorumlu planlama.
- Bir sonraki hafta ilk soru: geçen haftanın aksiyonu yapıldı mı, süre azaldı mı?
Bu döngü birkaç ay sürdüğünde duruş listesi bir kayıt yükü olmaktan çıkar ve atölyenin iyileştirme gündemine dönüşür. Operatörler de kaydın bir işe yaradığını gördüğünde sebebi daha özenli seçer.
Sık yapılan hatalar
- Çok fazla kategori. Liste uzadıkça seçim rastgeleleşir.
- “Diğer”in şişmesi. Kayıtların önemli bir kısmı “Diğer” ise analiz yapılamaz.
- Sebep yerine belirti yazmak. “Tezgah alarm verdi” bir belirtidir; alarmın nedeni sebeptir.
- Toplu giriş. Vardiya sonunda “toplam 40 dakika duruş” yazmak, hangi duruşun ne kadar sürdüğünü siler.
cncmes’te duruş kaydı
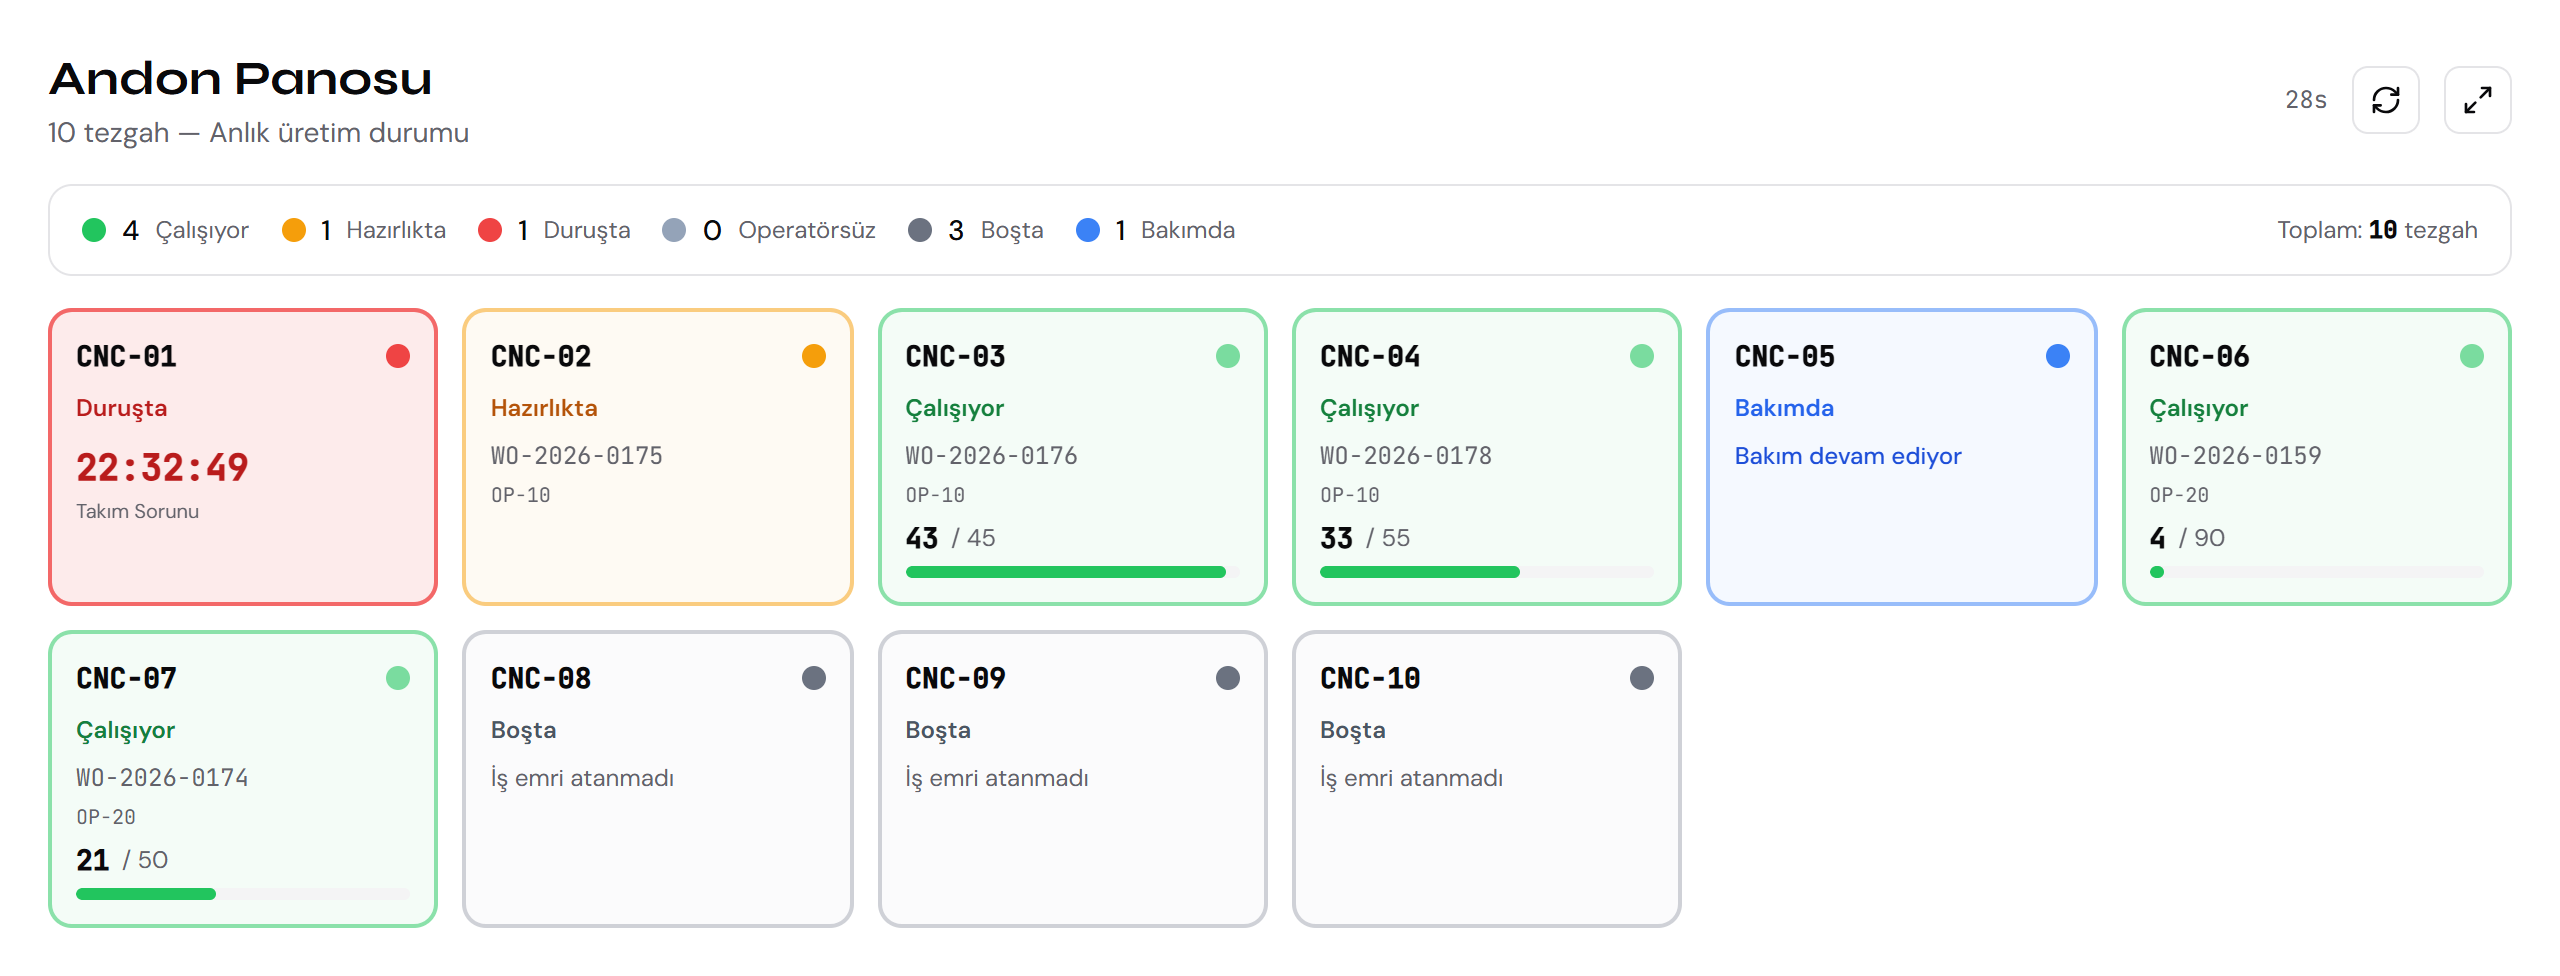
cncmes’te operatör tezgahı terminalden duraklatırken duruş sebebini sekiz kategoriden seçer — yukarıdaki listedeki kategoriler — ve isterse kısa bir açıklama ekler; sebep seçilmeden duruş kaydı açılmaz. Atölyenize özgü ayrıntı (“program bekleme” gibi) açıklama alanına yazılır ve raporda okunur. Duruş başlangıç ve bitiş zamanıyla kaydedilir. Tezgah duruştayken Andon ekranında kırmızıya döner ve duruş süresi herkesin gördüğü bir sayaçla büyür.
Duruş süreleri OEE’nin kullanılabilirlik oranına doğrudan yansır. En çok zaman kaybettiren sebepler Pareto grafiğinde sıralanır; sonuçlar tezgah, operatör, parça ve vardiya kırılımında görünür ve Excel ya da PDF olarak dışa aktarılır. OEE’nin kendisi nasıl hesaplanıyor: OEE nasıl hesaplanır?