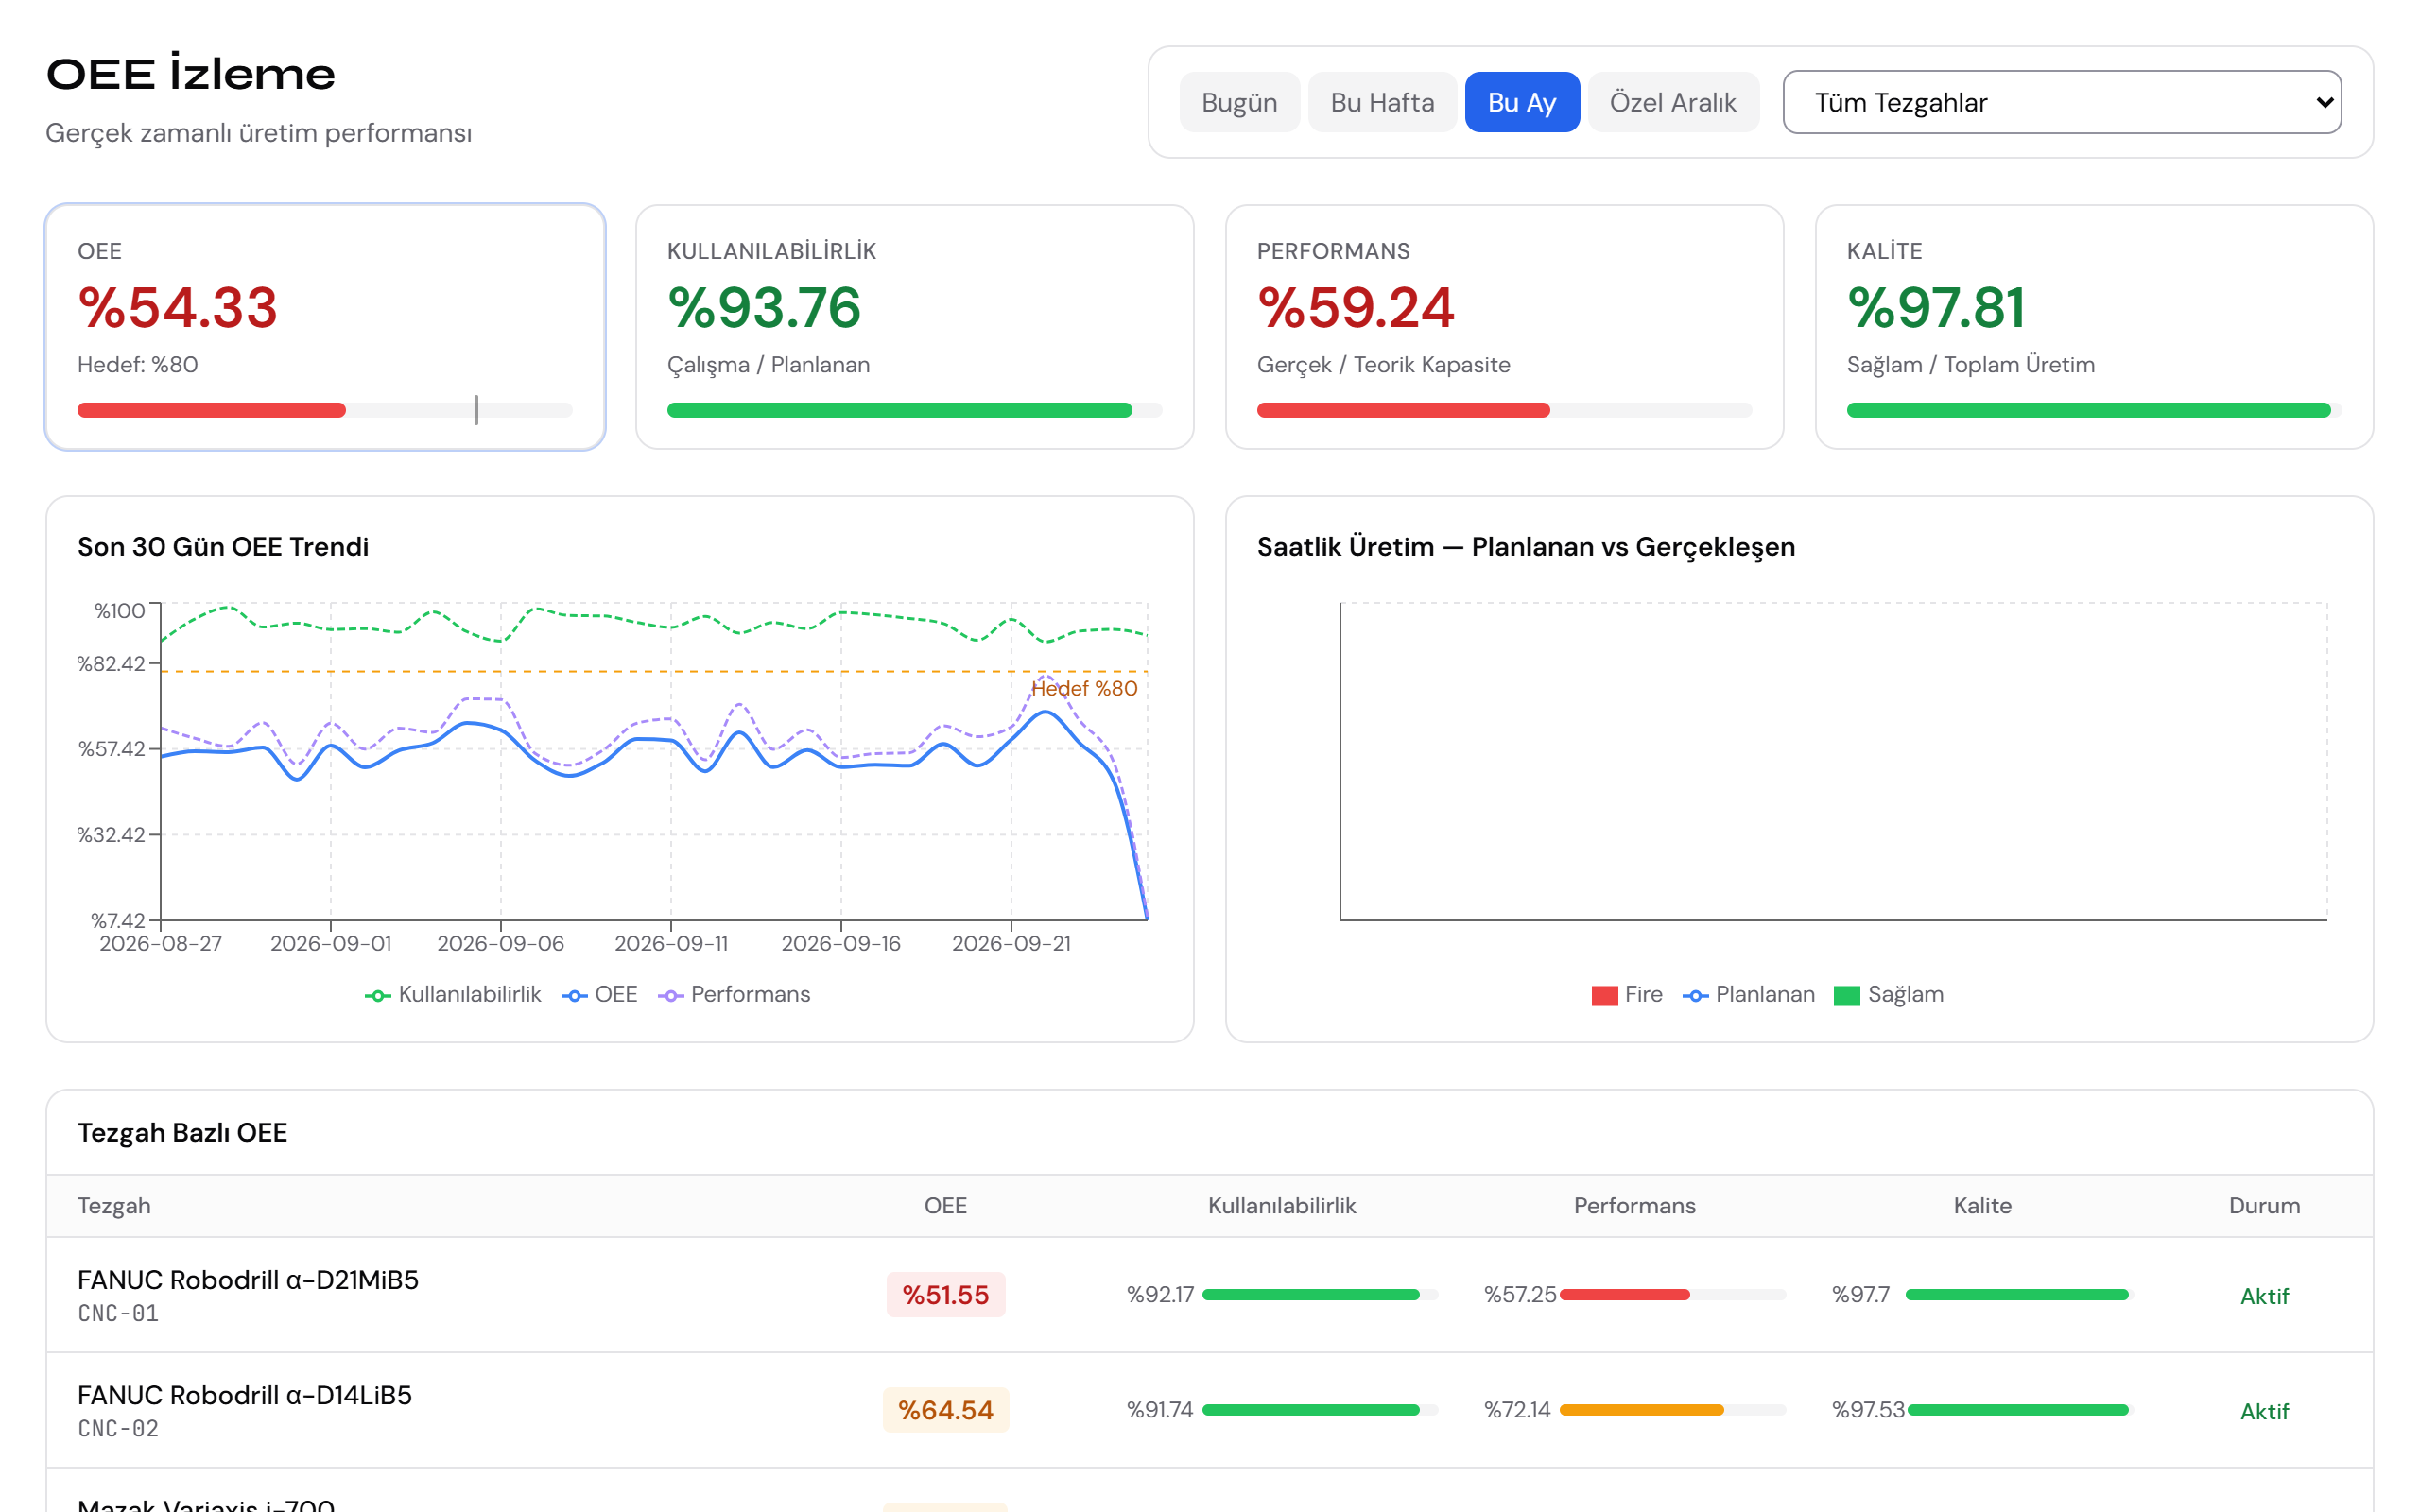
Bir CNC atölyesinde “tezgahlar ne kadar verimli çalışıyor?” sorusunun cevabı çoğu zaman bir izlenimdir: tezgah bütün gün açıktı, operatör başındaydı, iş bitti. OEE bu izlenimi ölçülebilir üç kayba böler — tezgah durdu mu, yavaş mı çalıştı, fire mi çıktı — ve hepsini tek bir yüzdede toplar. OEE nasıl hesaplanır sorusunun cevabı basit bir çarpımdır; zor olan, çarpıma giren sayıları doğru toplamaktır.
OEE formülü: üç oranın çarpımı
OEE = Kullanılabilirlik × Performans × Kalite
| Oran | Cevapladığı soru | Formül |
|---|---|---|
| Kullanılabilirlik | Tezgah planlı sürenin ne kadarında çalıştı? | Çalışma süresi ÷ Planlı çalışma süresi |
| Performans | Çalıştığı sürede ne hızda üretti? | (Üretilen adet × İdeal çevrim süresi) ÷ Çalışma süresi |
| Kalite | Üretilenin ne kadarı sağlam çıktı? | Sağlam adet ÷ Üretilen adet |
Formüldeki üç süre şöyle ayrılır:
- Planlı çalışma süresi: vardiya süresinden planlı molalar çıktıktan sonra kalan süre. Vardiya dışı saatler ve resmi tatiller plana hiç girmez.
- Çalışma süresi: planlı süreden duruşlar (arıza, takım değişimi, malzeme bekleme, iş bağlama) çıktıktan sonra kalan süre.
- İdeal çevrim süresi: bir parçanın o operasyonda olması gereken süresi. Atölyede bu genellikle rotada ya da programda tanımlı çevrim süresidir.
Adım adım örnek: bir CNC vardiyasının OEE’si
Tek vardiya çalışan bir CNC torna tezgahı düşünelim. Sayılar örnek içindir:
- Vardiya 08:00–16:00, yani 480 dakika; 30 dakika mola var. Planlı çalışma süresi 450 dakika.
- Vardiya içinde üç duruş kaydedildi: takım değişimi 20 dakika, malzeme bekleme 25 dakika, küçük bir arıza 15 dakika. Toplam duruş 60 dakika.
- Parçanın rotadaki ideal çevrim süresi 2 dakika. Vardiyada 170 parça çıktı, bunların 10’u fire.
Hesap dört adımdır:
- Kullanılabilirlik: çalışma süresi 450 − 60 = 390 dakika. 390 ÷ 450 = %86,7
- Performans: üretilen parçaların ideal süresi 170 × 2 = 340 dakika. 340 ÷ 390 = %87,2
- Kalite: sağlam parça 170 − 10 = 160. 160 ÷ 170 = %94,1
- OEE: 0,867 × 0,872 × 0,941 = %71,1
| Oran | Hesap | Sonuç |
|---|---|---|
| Kullanılabilirlik | 390 dk ÷ 450 dk | %86,7 |
| Performans | 340 dk ÷ 390 dk | %87,2 |
| Kalite | 160 ÷ 170 | %94,1 |
| OEE | çarpım | %71,1 |
Kısa yoldan sağlama: OEE, “sağlam parçaların ideal süresinin planlı çalışma süresine oranı” olarak da yazılabilir. 160 sağlam parça × 2 dakika = 320 dakika; 320 ÷ 450 = %71,1. İki yol aynı sonucu veriyorsa sayılar tutarlıdır. Kısa yol hangi oranın kaybettirdiğini göstermez; iyileştirme için üç orana ayrı ayrı bakılır.
Bu vardiyanın hikâyesi de oranlarda okunur: kaybın büyük kısmı duruşlarda (60 dakika) ve hızda (ideal 340 dakikalık iş 390 dakikada bitti). Fire, bu örnekte en küçük kalem.
OEE’yi düşüren altı büyük kayıp
Toplam verimli bakım (TPM) yaklaşımı, OEE’yi düşüren kayıpları altı başlıkta toplar. Her kayıp üç orandan birine yazılır:
| Oran | Kayıp | CNC atölyesinde örnek |
|---|---|---|
| Kullanılabilirlik | Arızalar | İş mili, hidrolik ya da elektrik arızası |
| Kullanılabilirlik | Hazırlık ve ayar | İş bağlama, sıfırlama, takım ölçme, ilk parça onayı |
| Performans | Küçük duruşlar | Talaş sarması, kapıyı açıp temizleme, kısa beklemeler |
| Performans | Düşük hız | İlerlemenin ya da devrin düşürülmesi, programın ideal süreden yavaş koşması |
| Kalite | Fire ve yeniden işleme | Ölçü dışı parça, düzeltme operasyonu |
| Kalite | Başlangıç kayıpları | Ayar sırasında hurdaya giden ilk parçalar |
Kaybın hangi orana yazıldığı sonucu değiştirmez ama nereye bakacağınızı değiştirir. Kısa duruşlar kayda geçmiyorsa çalışma süresi olduğundan uzun görünür: kullanılabilirlik yükselir, performans düşer. Toplam OEE aynı kalır, ama “tezgah yavaş” diye yanlış yerde iyileştirme aranır.
İyi bir OEE kaç olmalı?
Sık anılan eşik %85’tir ve TPM’in öncüsü Seiichi Nakajima’ya dayanır: kullanılabilirlik %90, performans %95 ve kalite %99,9’un çarpımı. Bu, “dünya sınıfı” bir hedef olarak anılır; eşiğin altında kalmak başarısızlık değil, başlangıç noktasıdır.
Asıl karşılaştırma kendi trendinizdir: aynı tezgahın bu ayki OEE’si geçen aydan iyi mi, iyileştirme yaptığınız kayıp gerçekten azaldı mı? Farklı tezgahları kıyaslarken iki şeye dikkat edin:
- İdeal çevrim süreleri gerçekçi olmalı. Rotadaki süre olduğundan uzun girilmişse performans %100’e dayanır ve hız kaybı görünmez olur.
- Planlı süre aynı takvimle hesaplanmalı. Bir tezgahta mola düşülüp ötekinde düşülmüyorsa iki OEE kıyaslanamaz.
OEE hesaplarken sık yapılan hatalar
- Duruşu sebepsiz kaydetmek. “Duruş: 45 dakika” bir sayı verir ama iyileştirmeye yön vermez. Arıza mı, takım mı, malzeme mi — sebep kaydedilmezse en çok zaman kaybettiren kalem bulunamaz.
- Vardiya sonunda hafızadan doldurmak. Akşam topluca girilen duruş ve adetler tahmindir; küçük duruşlar hiç yazılmaz. Kayıt, olay tezgahta yaşanırken girilmelidir.
- İdeal çevrim süresini en kötü süreden almak. “Genelde 2,5 dakika sürüyor” diye girilen süre, performans kaybını sıfır gösterir.
- Fireyi gün sonunda toplu girmek. Hangi tezgahta, hangi operasyonda, hangi sebeple fire çıktığı kaybolur; kalite oranı düşer ama nedeni görünmez.
- Takvimi elle tutmak. Tatiller ve mesailer OEE hesabına ayrı bir çizelgeden işlenirse planlı süre er geç yanlış olur ve “rakam doğru mu” tartışması raporun kendisinden uzun sürer.
OEE’yi iyileştirmeye nereden başlamalı?
OEE bir hedef değil, bir pusuladır: sayıyı yükseltmenin yolu kayıpları tek tek küçültmektir. İlk ay için üç adım yeter:
- En büyük orana değil, en büyük kayba bakın. Duruş sebeplerini süreye göre sıralayın; genellikle ilk iki üç sebep toplam kaybın büyük kısmını oluşturur. İyileştirme oradan başlar, gerisi bekleyebilir.
- Hazırlık süresini ayrı ölçün. İş bağlama, sıfırlama ve ilk parça onayı çoğu atölyede kayıt dışı kalır. Hazırlığın ne kadar sürdüğü görününce, işin bir kısmını tezgah çalışırken önceden yapmak (takımı ölçmek, bağlama aparatını hazırlamak) mümkün olur — yalın üretimin SMED yaklaşımının özü budur.
- İdeal çevrim sürelerini gözden geçirin. Performansı sürekli %100’e yakın çıkan bir tezgahta sorun genellikle tezgah değil, rotadaki süredir. Gerçekçi süre girilince hız kaybı görünür hâle gelir.
Her adımdan sonra aynı tezgahın OEE’sine birkaç hafta bakın. Sayı yükseliyorsa doğru kayba dokunmuşsunuzdur; yükselmiyorsa kayıp başka bir orana kaymış olabilir.
cncmes’te OEE nasıl hesaplanır?
cncmes OEE’yi yukarıdaki formülle, atölyede zaten girilen kayıtlardan hesaplar; OEE için ayrıca veri girilmez:
- Planlı çalışma süresi vardiya takviminizden gelir. Vardiyalar, molalar, resmi tatiller ve mesailer bir kez tanımlanır; planlı süre vardiyalardan molalar düşülerek hesaplanır, tatil günü plana girmez, mesai eklenir.
- Duruşları operatör girer. Tezgahın yanındaki ekrandan, sebebiyle ve olay anında; çalışma süresi planlı süreden bu duruşlar çıkarılarak bulunur.
- Performans rotadaki çevrim süresiyle ölçülür ve %100’ü geçmez.
- Kalite, operatörün sağlam ve fire olarak kaydettiği parçalardan hesaplanır.
Sonuç tezgah, operatör, parça ve vardiya kırılımında görünür. En çok zaman kaybettiren duruş sebepleri Pareto grafiğinde sıralanır, raporlar Excel ve PDF olarak dışa aktarılır. Ayrıntılar: OEE, duruş ve fire takibi.