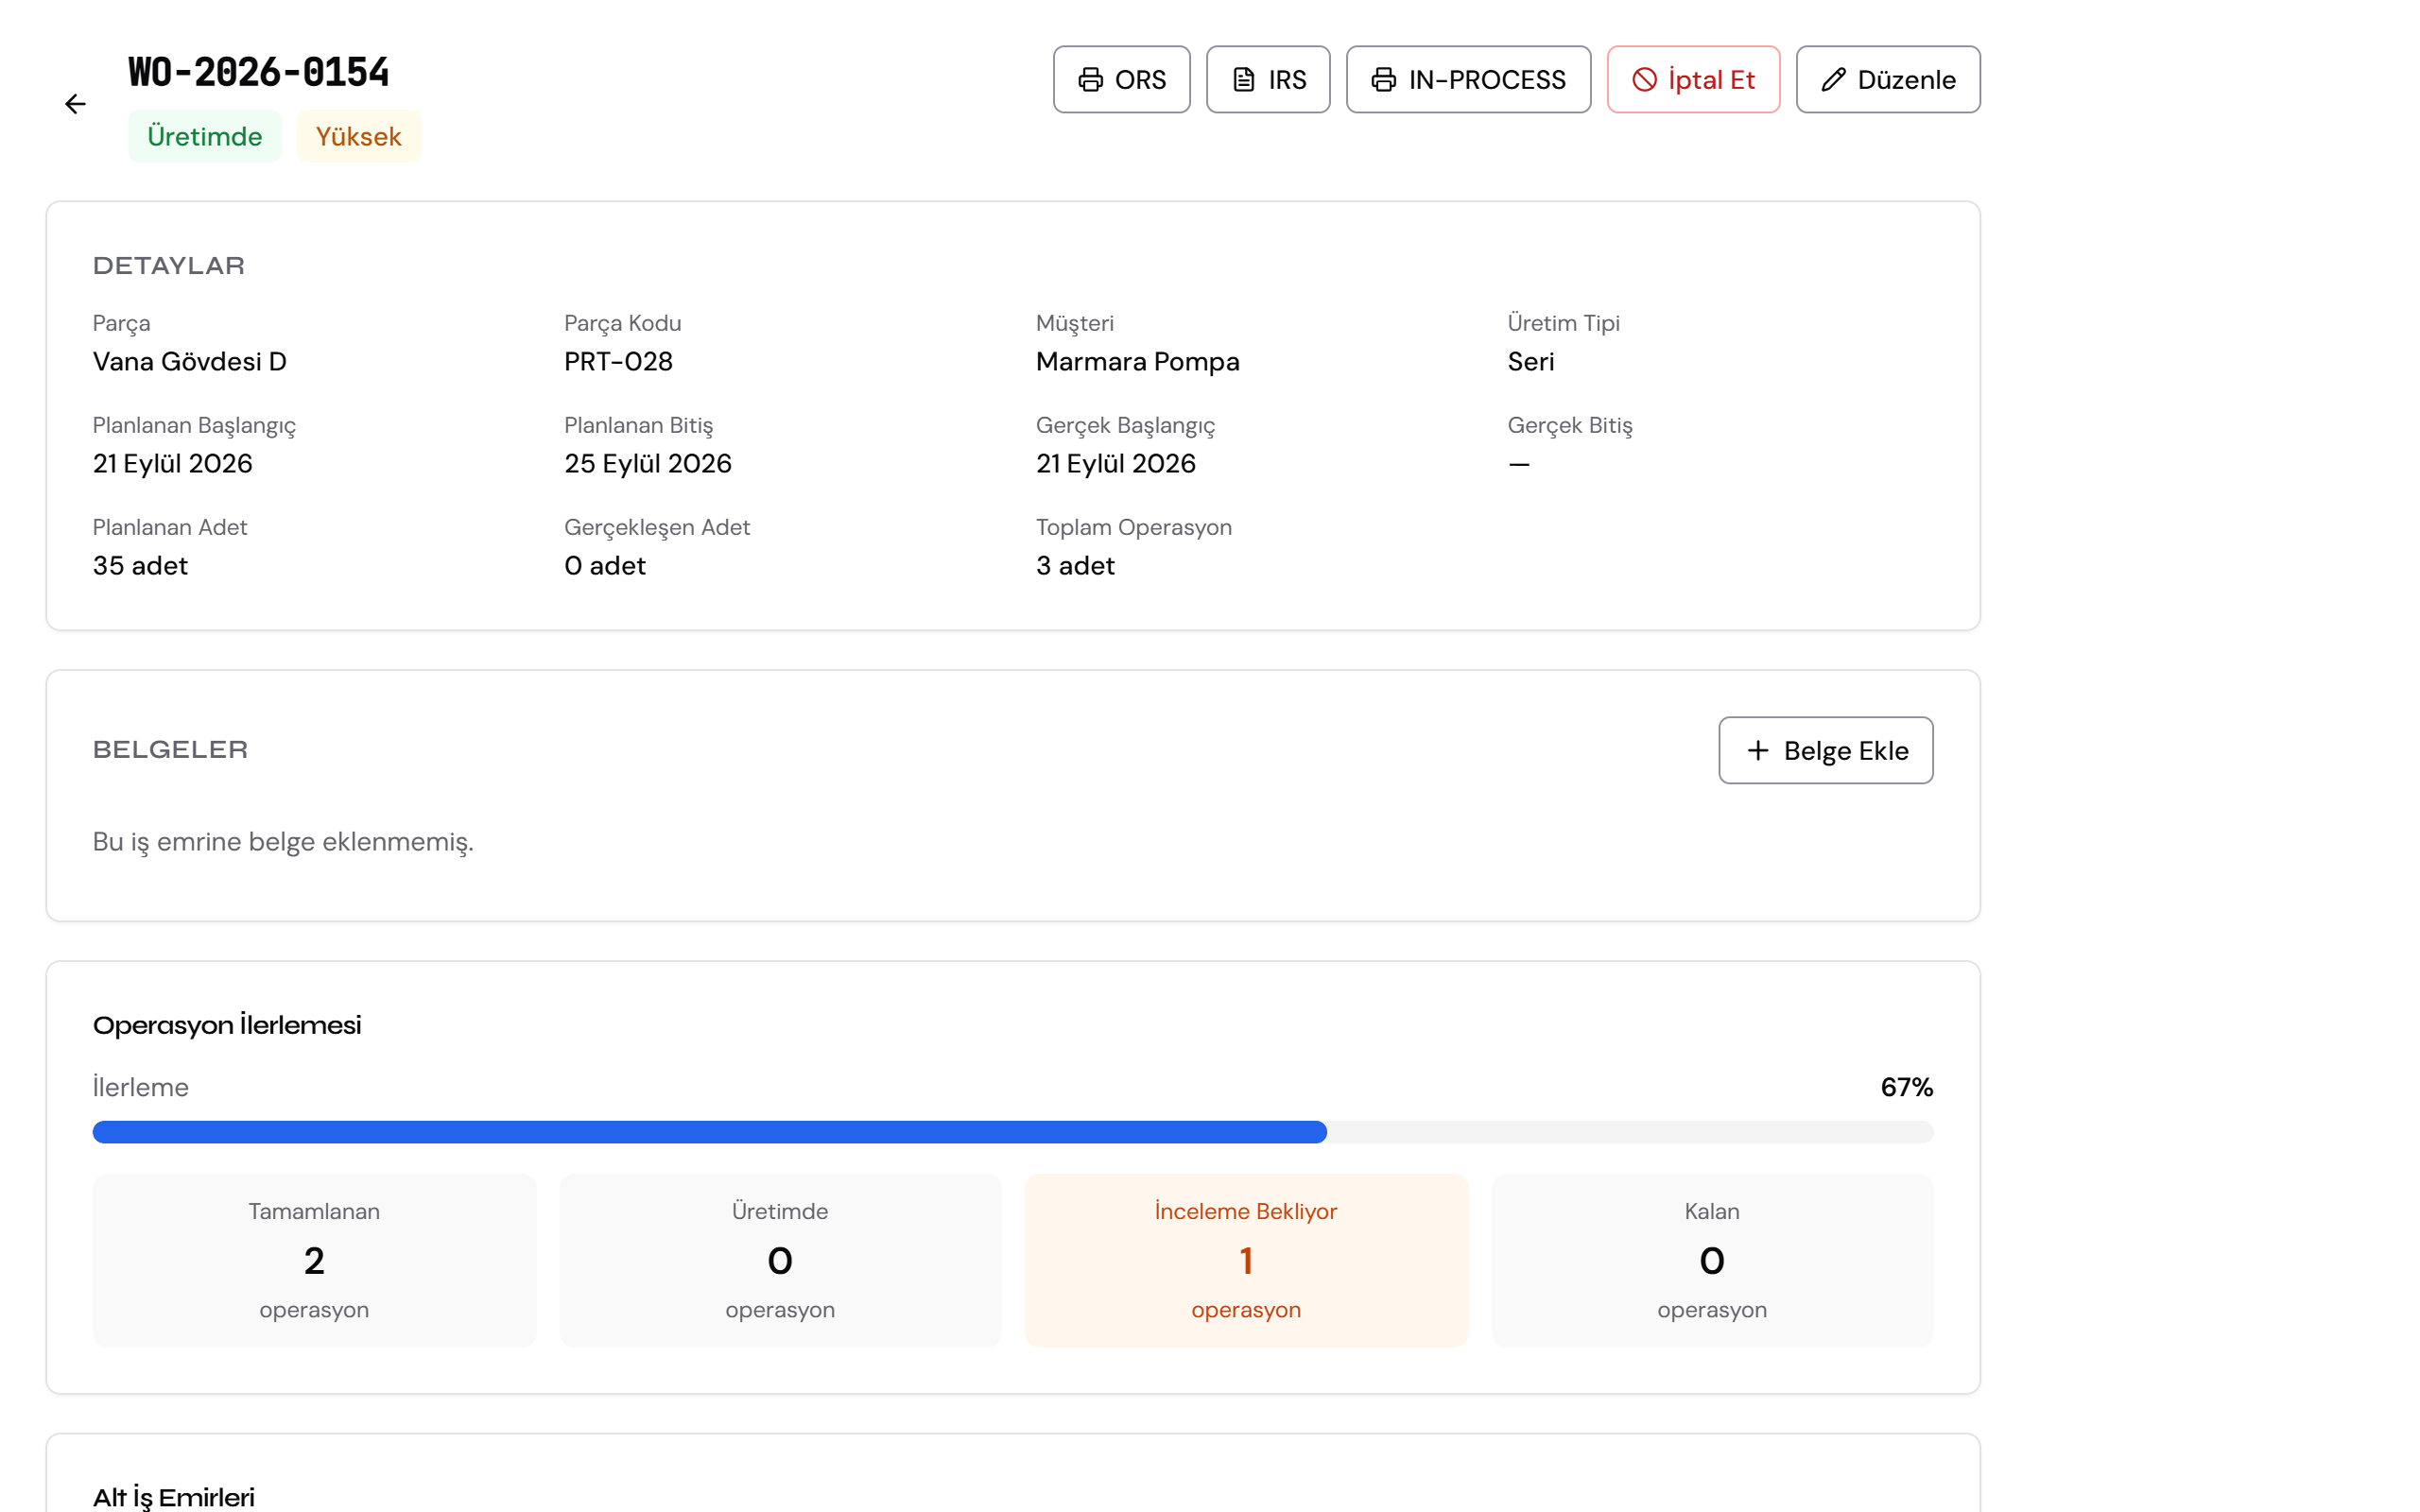
Kağıt iş emri bir süre iyi çalışır: planlamacı yazar, operatör imzalar, iş biter, kağıt klasöre girer. Sorun, “şu iş ne durumda?” sorusunun cevabının kağıdın o an nerede olduğuna bağlı olmasıdır. İş emri takibi bu soruyu kağıdı aramadan cevaplayabilmektir.
İyi bir iş emri neleri taşır?
Takip, iş emrinin kendisiyle başlar. Eksik bir iş emri atölyede telefonla, sözle ya da tahminle tamamlanır. İyi bir iş emrinde şunlar bulunur:
| Alan | Neden gerekli |
|---|---|
| Parça kodu ve revizyon | Doğru çizimle üretilmesi için |
| Adet | Kaç parçanın işleneceği |
| Müşteri ve sipariş referansı | Önceliği ve sevkiyatı belirlemek için |
| Teslim tarihi | Planın neye göre yapılacağı |
| Rota | Operasyon sırası, her operasyonun tezgahı ve süresi |
| Çizim ve talimat | Operatörün tezgah başında bakacağı belge |
| Ölçüm noktaları | Hangi ölçünün nerede, kim tarafından kontrol edileceği |
Bu alanların çoğu her iş emrinde yeniden yazılmamalıdır. Parça ve rotası bir kez tanımlanır, iş emri o tanımdan açılır; iş emrine özel olan yalnız adet, müşteri ve tarihlerdir. Adedi belirlerken beklenen fireyi hesaba katmak gerekir — atölyenin kuralına göre fire ya işlenecek adedin içinde sayılır ya da yerine ek parça işlenir; önemli olan kuralın herkes için aynı olmasıdır.
İş emri adımlara bölünür
Bir parçanın rotasında dört operasyon varsa, iş emri de dört adımdan oluşur ve her adım kendi tezgahında ilerler. Takibin birimi iş emri değil, adımdır: “İş emri üretimde” bilgisi az şey söyler; “2. operasyon 60 parçanın 35’inde, 3. operasyon bekliyor” ise karar verdirir.
Her adımda üç sayı izlenir:
- Sağlam adet — bir sonraki operasyona geçebilecek parça
- Fire adet — sebebiyle birlikte
- Kalan adet — o adımda daha kaç parça işleneceği
Fire, sonraki operasyonlara giden parça sayısını azaltır. İlk operasyonda fark edilmeyen fire, son operasyonda eksik teslimat olarak ortaya çıkar; bu yüzden fire adımında, sebebiyle ve anında kaydedilmelidir.
Durum akışı
İş emrinin durumu, adımlarının durumundan türer. Tipik bir akış şöyledir:
| Durum | Ne anlama gelir |
|---|---|
| Açıldı | İş emri tanımlı, henüz planlanmadı |
| Planlandı | Adımlar tezgahlara ve zamana yerleşti |
| Üretimde | En az bir adımda üretim başladı |
| Kontrolde | Üretim bitti, son kontrol bekleniyor |
| Tamamlandı | Parçalar teslime hazır |
Önemli olan, durumun elle değil kayıttan değişmesidir. Durumu biri güncellemeyi unuttuğunda ekran yalan söylemeye başlar ve ekip ekrana bakmayı bırakır.
Revizyon kontrolü
Talaşlı imalatta en pahalı hatalardan biri eski revizyonla üretmektir. Kağıtta bu hatayı önlemenin tek yolu eski kopyaları toplamaktır ve genellikle biri gözden kaçar. İş emri takibinde revizyon kontrolünün üç kuralı vardır:
- Çizim ve talimat iş emriyle birlikte operatöre gider; operatör ayrı bir klasörden aramaz.
- Onaylanan rota değiştirilemez hâle gelir; değişiklik gerekirse yetkili biri gerekçesini yazarak açar.
- Revizyon değiştiğinde yeni iş emri yeni revizyondan açılır.
Teslim tarihini takip etmek
Teslim tarihinin yetişip yetişmeyeceği, kalan adımların süresine ve tezgahların doluluğuna bağlıdır. Bu yüzden iş emri takibi planla birlikte düşünülmelidir: her adımın süresi rotada tanımlıysa kalan iş hesaplanabilir, tezgahlar bir çizelgede görünüyorsa gecikme gerçekleşmeden fark edilir. Fasona giden adımların bekleme süresi de hesaba girmelidir; aksi hâlde plan her zaman iyimser çıkar.
Günlük iş emri toplantısı: ekran başında on dakika
İş emri takibinin en somut getirisi, sabah toplantısının biçimini değiştirmesidir. Kağıtla yürüyen atölyede toplantı “hangi iş nerede” sorusunu cevaplamaya harcanır; herkes kendi bildiğini anlatır. Takip ekrandaysa bu soru toplantıdan önce cevaplanmıştır ve toplantı karar vermeye kalır:
- Geciken ya da gecikmek üzere olan iş emirleri. Teslim tarihine göre sıralı listede kırmızıya dönenler.
- Bekleyen adımlar. Önceki operasyonu bitmiş ama sıradaki tezgahta başlamamış işler — genellikle en kolay kazanılan zaman buradadır.
- Fasondan dönmesi beklenenler. Dönüş tarihi geçmiş ya da yaklaşan işler.
- Kalite kontrolde bekleyenler. Üretimi bitmiş ama sevkiyata çıkmamış işler.
On dakikalık bir toplantı bu dört listeyle biter. Toplantının sonunda her kararın bir sahibi olur: “Op 30 bugün öğleden sonra dik işlemde başlasın — planlama”, “kaplamacıyı ara — satın alma”.
Öncelik nasıl belirlenir?
Birden fazla iş aynı tezgahı beklediğinde hangisinin önce yapılacağı sorusu çıkar. Genellikle teslim tarihi ilk ölçüttür; ama tek ölçüt olması yetmez. Hazırlık süresi uzun bir işi, aynı bağlama düzenini kullanan başka bir işle arka arkaya koymak, ikisinin de teslimini hızlandırabilir. Önemli olan önceliğin planda görünür olması ve operatörün sıradaki işi kendi tahminiyle değil, ekrandan okumasıdır.
Kağıttan ekrana geçerken dikkat
- Önce en sık üretilen parçaların rotasını tanımlayın; iş emirleri onlardan açılsın.
- Operatörü ilk günden dahil edin. Adım ilerlemesini tezgahta giren operatördür; ofiste girilen adet, kağıdın dijital kopyasından öteye geçmez.
- Basılı kartı bırakmayın, kaynağını değiştirin. Parçayla dolaşan bir kart yine yararlıdır, ama sistemden basılmalıdır — bkz. Job Traveler nedir?
cncmes’te iş emri takibi
cncmes’te iş emri parçanın rotasından açılır ve her operasyon kendi tezgahına bir adım olarak düşer. Operatör tezgahın yanındaki terminalde sıradaki işi, çizimi ve talimatı görür; adım adım ilerleme sağlam ve fire adetleriyle iş emri ekranında izlenir. Onaylanan rota kilitlenir; kilidi yalnız yetkili açar ve gerekçesi kayda geçer.
Kalite kontrol rotada ayrı bir adımdır; ısıl işlem, kaplama gibi dışarıda yapılan işler fason adımı olarak rotada kalır. Job Traveler iş emri açıldığı an basılabilir. Aynı ekran masaüstünde, tablette ve cep telefonunda açılır. Ayrıntılar: iş emri takibi.