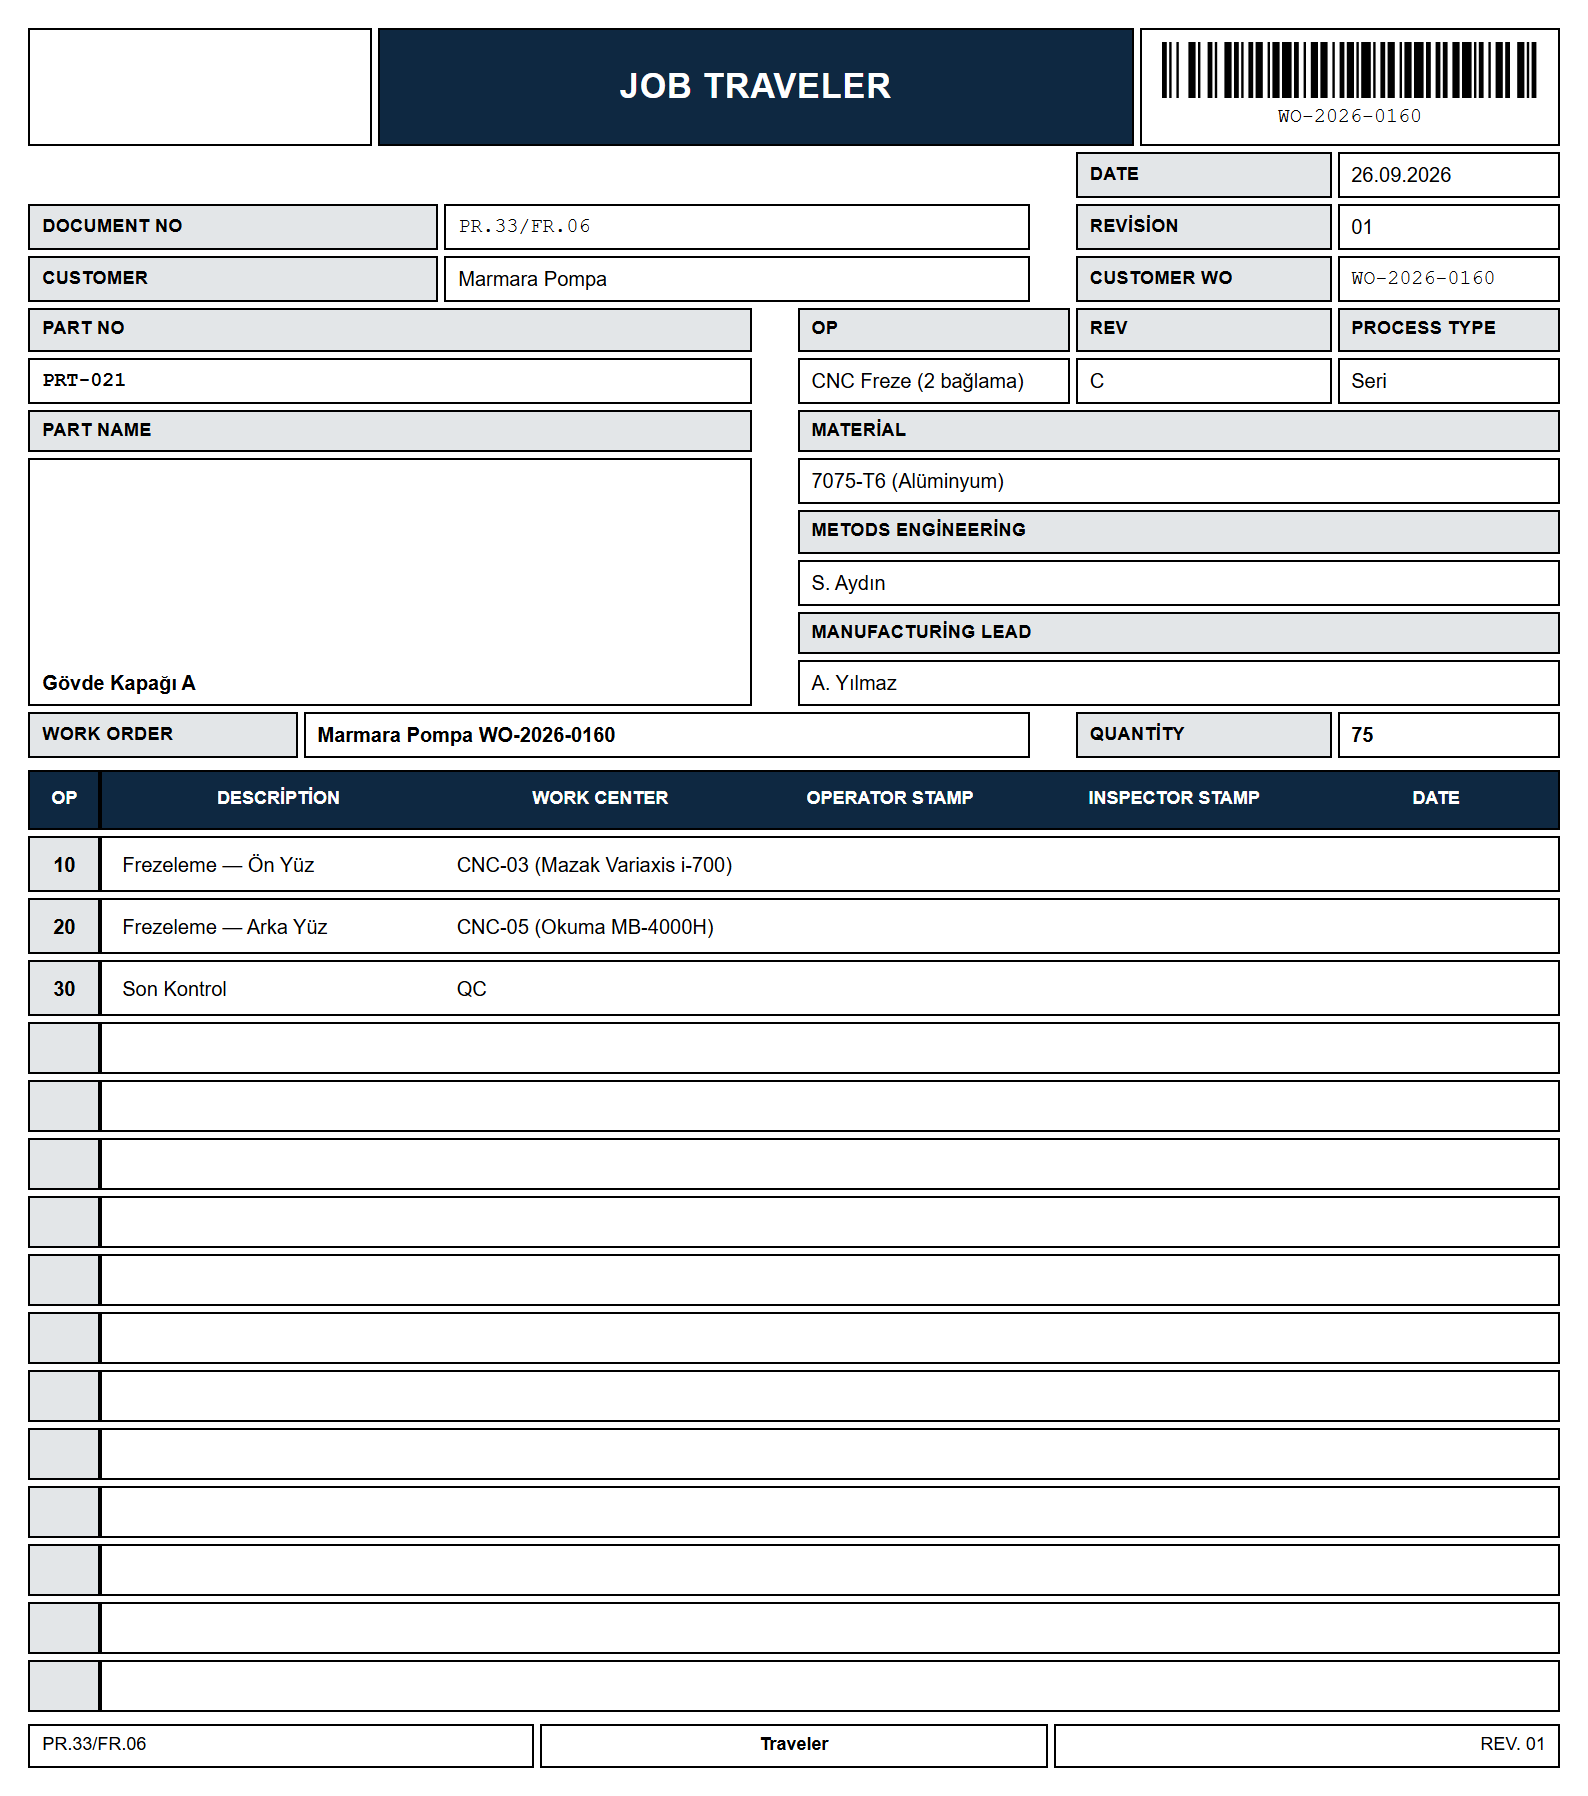
Havacılık ya da savunma müşterisiyle çalışmaya başlayan bir atölyenin ilk karşılaştığı belgelerden biri Job Traveler’dır. Müşteri bir parçanın geçmişini sorduğunda — hangi operasyon hangi tezgahta yapıldı, kim yaptı, hangi sırayla — cevap bu kartta olmalıdır. AS9100 denetimleri üretimin kontrollü koşullarda ve izlenebilir biçimde yapıldığını görmek ister; Traveler bu kanıtın en görünür parçasıdır.
Traveler ne işe yarar?
- İzlenebilirlik. Bir parçanın hangi operasyonlardan, hangi tezgahlarda, kimin elinden geçtiği tek belgede görünür.
- Operasyon sırası disiplini. Bir operasyon imzalanmadan sonrakine geçilmez; atlanan adım kartta boş kalır ve göze batar.
- Doğru revizyon. Kart iş emrinin revizyonunu taşır; atölyedeki çizim kartla uyuşmuyorsa hata üretimden önce yakalanır.
- Denetim kanıtı. Müşteri ya da denetçi kartı gördüğünde üretimin planlandığı gibi yürüdüğünü görür.
Bir Traveler’da neler olmalı?
| Bölüm | İçerik |
|---|---|
| Başlık | Parça numarası ve revizyon, iş emri numarası, adet, müşteri, malzeme ve lot |
| Operasyon satırları | Operasyon numarası, işlem tanımı, iş merkezi ya da tezgah, talimat referansı |
| İmza / damga alanları | Her operasyonu tamamlayan kişi ve tarih |
| Kalite adımları | Ara ve son kontrol satırları, kontrolcü imzası |
| Fason adımları | Dışarıda yapılan işlem, tedarikçi, sertifika referansı |
| Kapanış | Son kontrol onayı ve sevkiyata uygunluk |
Belgenin kendisi de bir belge kontrolü nesnesidir: form numarası ve form revizyonu kalite sisteminizde tanımlı olmalı, eski form sürümü atölyede dolaşmamalıdır.
Örnek: beş operasyonlu bir parçanın Traveler’ı
Alüminyum bir flanş düşünelim: testereyle kesilir, tornada ve frezede işlenir, dışarıda eloksal kaplanır, son kontrolden geçer. Kartın operasyon bölümü şöyle görünür:
| Op | İşlem | İş merkezi | Talimat | İmza / tarih |
|---|---|---|---|---|
| 10 | Kesim, Ø80 × 32 mm | Testere | Kesim listesi | |
| 20 | Tornalama, dış çap ve alın | CNC torna 2 | Program ve kurulum sayfası | |
| 30 | Frezeleme, delik dairesi ve cepler | CNC dik işlem 1 | Program ve kurulum sayfası | |
| 40 | Eloksal kaplama | Fason — kaplama tedarikçisi | Kaplama şartnamesi, sertifika istenir | |
| 50 | Son kontrol | Kalite | Ölçüm planı (IRS) |
İki ayrıntıya dikkat: fason adımı rotada kendi satırıyla durur ve dönüşte sertifika referansıyla kapanır; son kontrol de bir operasyondur ve kontrolcünün imzası olmadan kart kapanmaz.
Traveler nasıl kullanılır?
- İş emri açılırken basılır. Kart parçayla birlikte ilk operasyona gider.
- Her operasyon bitince imzalanır. İmza, operasyonun gerçekten bittiği anda atılır; vardiya sonunda toplu değil.
- Kalite adımında kontrolcü imzalar. Uygunsuzluk varsa kart üzerinde not edilir ve kayda bağlanır.
- Fasona giden parçayla birlikte gider ya da fason adımı kayıtla kapatılır. Dönüşte sertifika referansı yazılır.
- Son kontrolde kapanır. Kart, ölçüm kayıtlarıyla (ORS, IRS) birlikte iş emrinin dosyasına girer.
Sık yapılan hatalar
- Sonradan imza. Hafta sonunda doldurulan kart, denetçinin ilk fark ettiği şeydir; imza tarihleri operasyon sırasıyla çelişir.
- Revizyon uyuşmazlığı. Kart eski revizyonla basılmış, çizim yeni revizyon — ya da tersi.
- Kayıp kart. Parça atölyede, kart başka bir iş emrinin arasında.
- Elle eklenen operasyon. Rotada olmayan bir işlem kartın boşluğuna elle yazılır ve hiçbir kayıtta karşılığı olmaz.
- Eksik fason adımı. Isıl işlem ya da kaplama kartta yoktur, parça yine de gidip gelmiştir.
Uygunsuzluk çıkınca Traveler’da ne olur?
Bir operasyonda ölçü dışı parça çıktığında kart sessiz kalmamalıdır. İyi bir uygulama şöyledir:
- Operasyon satırına not düşülür: kaç parça, hangi ölçü, hangi tarihte.
- Uygunsuz parçalar ayrılır ve işaretlenir; kartın adedi ile rafta duran parça sayısı uyuşmalıdır.
- Karar kayda bağlanır: fire mi, düzeltme işlemi mi, müşteri onayıyla kullanım mı? Karar veren kişi ve tarih yazılır.
- Düzeltme işlemi rotaya girerse kartta da görünür; “elle yapıldı, yazmadık” denetimde açıklanamaz.
- Adetler kapanışta tutarlıdır: başlangıç adedi = sağlam + fire + düzeltmede.
Uygunsuzluğun kaydı kartta başlar ama orada bitmemelidir; ölçüm değeri ve karar, iş emrinin kalite kaydında da durmalıdır. Denetçi genellikle tam da bu izi sürer: kartta görülen bir not, sistemde bir kayda, o kayıt da bir karara ulaşıyor mu?
Basılı kart mı, dijital kayıt mı?
İkisi birbirinin alternatifi değildir. Basılı kart parçayla dolaşır ve atölyede herkesin göreceği bir işarettir; dijital kayıt ise aramayı, raporu ve denetimi mümkün kılar. Sorun ikisinin ayrı ayrı tutulmasıyla başlar: kartta imza var, sistemde kayıt yok ya da tersi. Çözüm, kartın aynı kaynaktan — iş emrinin kaydından — basılması ve operasyon kaydının tezgahta sisteme girilmesidir. O zaman kart, kaydın taşınabilir bir görünümü olur ve iki kaynak ayrışamaz.
Traveler yalnız başına yetmez; ölçüm kayıtları da aynı iş emrine bağlanmalıdır — bkz. ORS ve IRS ölçüm kayıt formları.
cncmes’te Job Traveler
cncmes’te Job Traveler iş emrinin rotasından basılır ve iş emri açıldığı an basılabilir: operasyon sırası, iş merkezi ve damga alanlarıyla. Belgenin form numarası, revizyonu ve logosu kalite sisteminize göre ayarlanır. Onaylanan rota kilitli olduğu için kart ile sistemdeki rota ayrışmaz; rota değişikliği yetkili bir kişinin gerekçeli kilit açmasıyla olur ve kayda geçer.
Aynı iş emrinden ORS, IRS ve ara kontrol (in-process) belgeleri de basılır; dört belge aynı kayıttan beslendiği için birbiriyle çelişmez. cncmes bir AS9100 sertifikası vermez; denetimde istenen üretim ve kontrol kayıtlarını üretimin içinden hazırlar. Ayrıntılar: kalite kontrol ve belge seti.