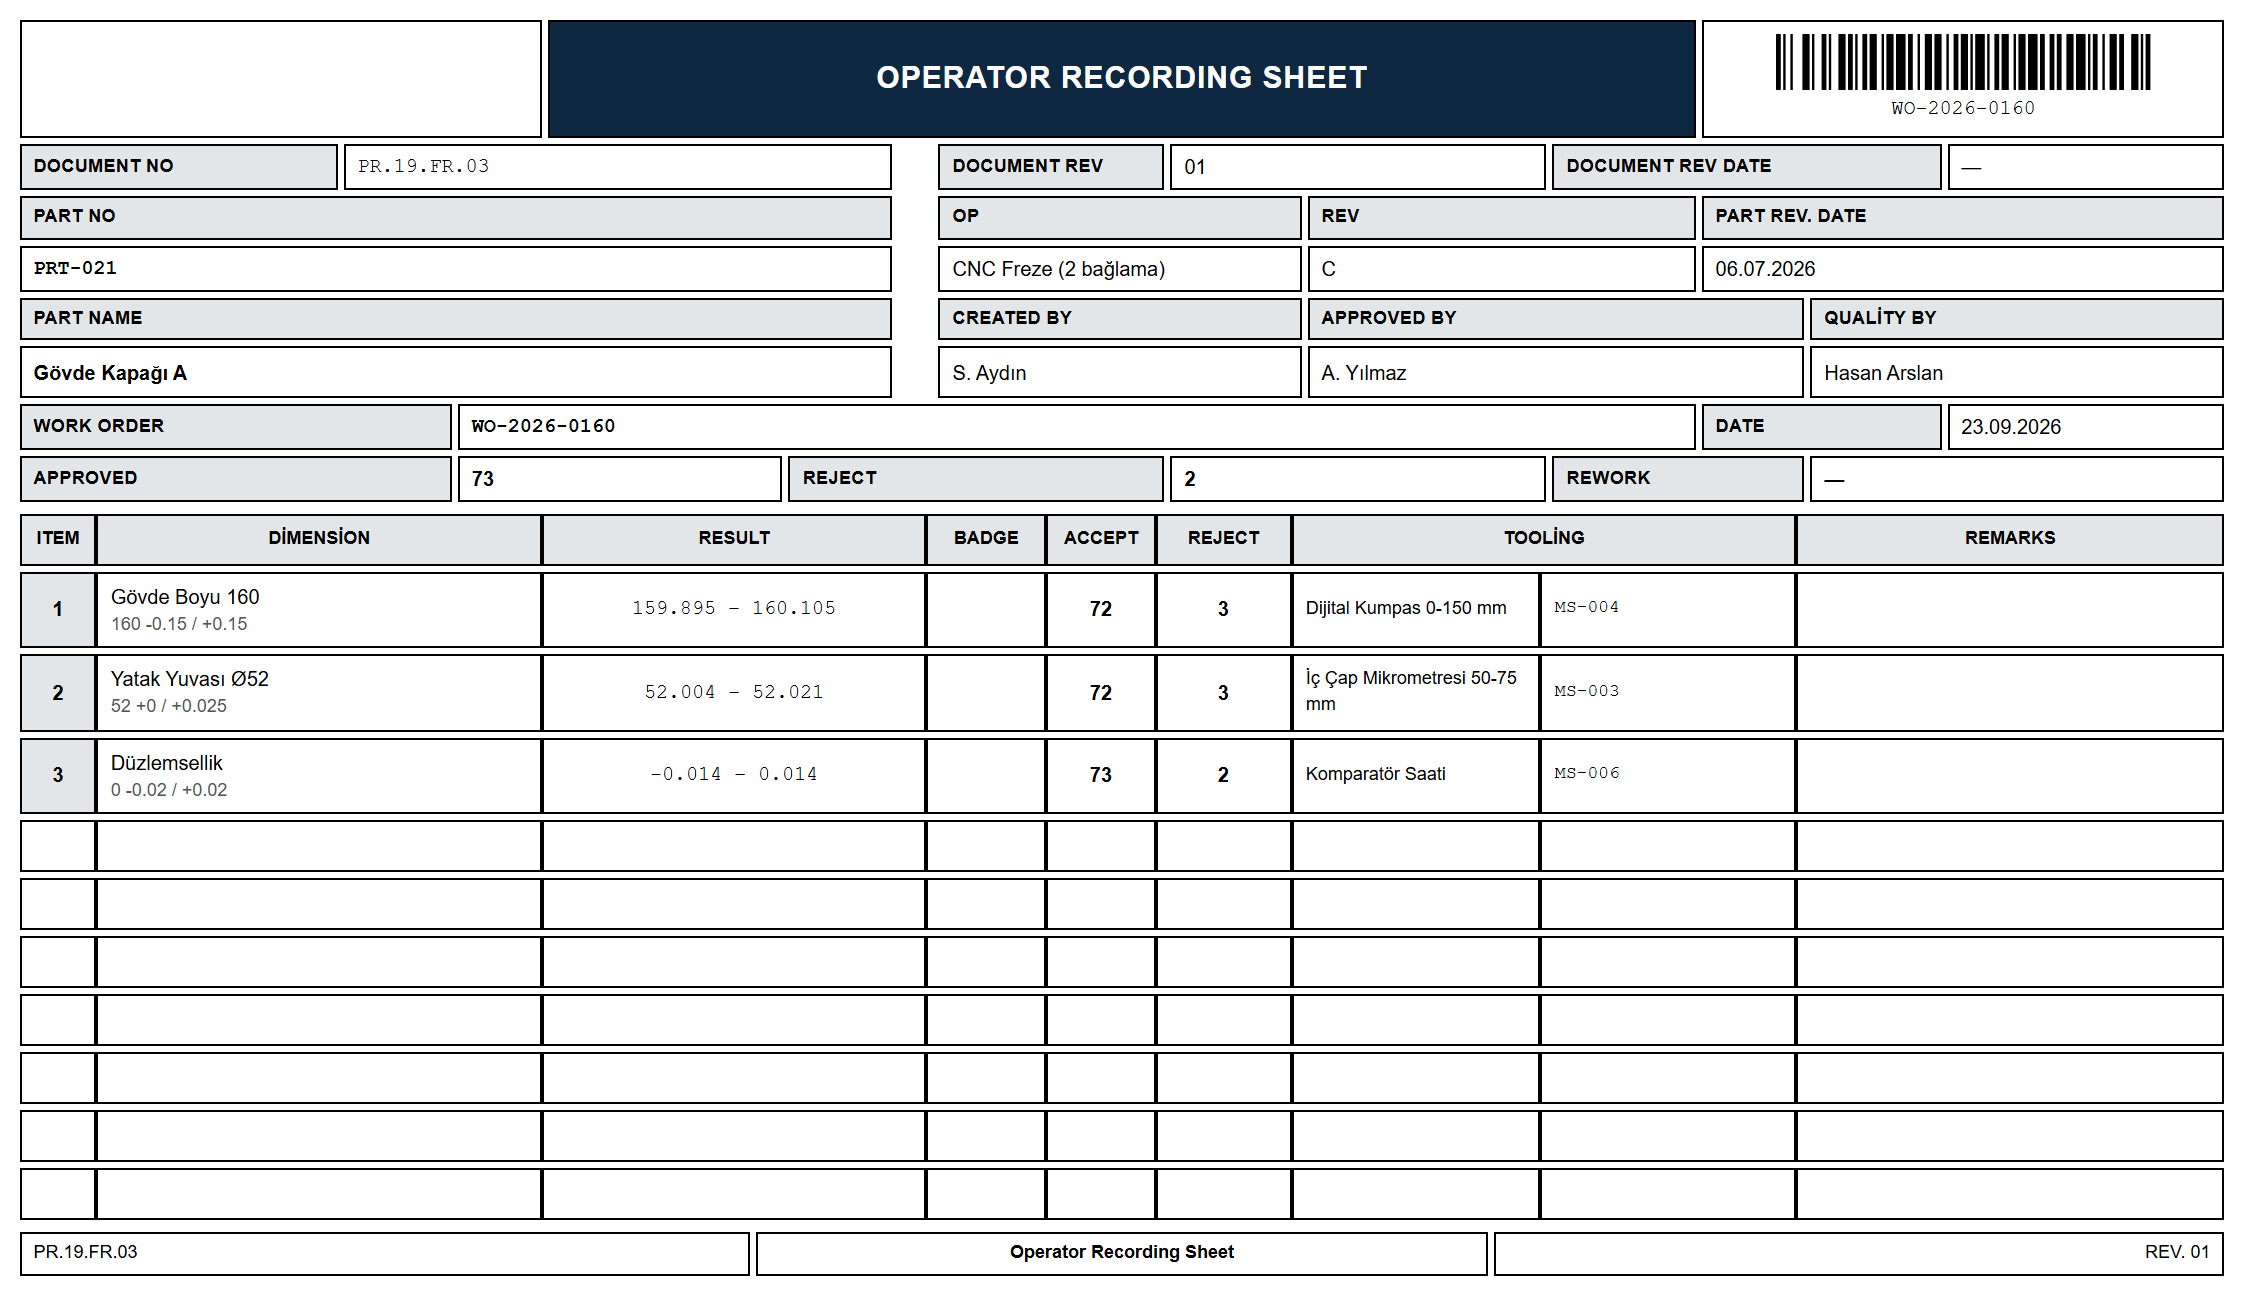
Bir parçanın çizime uygun üretildiğini söylemek kolaydır; göstermek için ölçüm kaydı gerekir. Talaşlı imalatta bu kayıt genellikle iki formda tutulur: üretim sırasında operatörün aldığı ölçümler ve son kontrolde kontrolcünün aldığı ölçümler. Havacılık ve savunma projelerinde bu iki form sözleşmenin istediği kalite kayıtlarının omurgasıdır.
ORS ve IRS arasındaki fark
| ORS — Operator Recording Sheet | IRS — Inspector Recording Sheet | |
|---|---|---|
| Kim ölçer | Operatör | Kontrolcü |
| Ne zaman | Üretim sırasında, operasyonda | Son kontrolde |
| Amacı | Sürecin toleransta kaldığını izlemek | Parçanın kabul edilip edilmeyeceğine karar vermek |
| Sonucu | Ölçüm değerleri, operasyon ve adetler | Ölçüm değerleri, sağlam / fire adetleri, kabul kararı |
İkisi birbirinin yerine geçmez. ORS sorunu erken yakalamak içindir; IRS ise parçanın müşteriye gitmeden önceki bağımsız kontrolüdür. Bu formlar ilk parça muayenesinin (AS9102 FAI) yerini de tutmaz: FAI bir kerelik doğrulamadır, ORS ve IRS seri üretimin kaydıdır.
Ölçüm noktaları nasıl numaralanır?
Her şey çizimdeki ölçülere numara vermekle başlar. Çizim üzerinde her ölçü, tolerans ve not bir balonla numaralanır; ORS ve IRS’teki satırlar bu numaraları taşır. Üç kural vardır:
- Numara bir kez verilir ve değişmez. Operasyon sırası değişse ya da bir nokta başka operasyona taşınsa da numarası aynı kalır. ORS ile IRS’in aynı dili konuşması buna bağlıdır.
- Her noktanın sonuç tipi bellidir. Çoğu nokta sayısal bir ölçüdür; bazıları ise görsel ya da işlevsel bir kontroldür (“çapak yok”, “diş mastarı geçer”).
- Tolerans kayıtta durur. Ölçülen değer tek başına anlamsızdır; nominal ve tolerans aynı satırda olmalıdır.
Bir ölçüm kaydında neler olmalı?
| Alan | Neden |
|---|---|
| Ölçüm noktası numarası | Çizimle eşleştirmek için |
| Nominal ve tolerans | Sonucun uygun olup olmadığını görmek için |
| Ölçülen değer ya da sonuç | Kanıtın kendisi |
| Ölçüm aleti ve kimlik numarası | Aletin kalibrasyonunu izlemek için |
| Ölçen kişi ve tarih | Sorumluluk ve zaman |
| Parça ya da parti numarası | Hangi parçanın ölçüldüğü |
| Karar ve adetler | Sağlam, fire, kabul ya da red |
Örnek: üç ölçüm noktalık bir kayıt
Bir milin son kontrolünden (IRS) üç satır:
| No | Karakteristik | Nominal ve tolerans | Ölçülen | Alet | Sonuç |
|---|---|---|---|---|---|
| 4 | Dış çap | Ø25,000 −0,021 / 0 | 24,988 | Mikrometre MK-07 | Uygun |
| 7 | Toplam boy | 120,00 ±0,10 | 120,04 | Kumpas KM-12 | Uygun |
| 11 | Pah ve çapak | Çapaksız, pah 0,5 × 45° | Uygun | Gözle | Uygun |
Üç ayrıntı dikkat çeker. Birincisi, numaralar ardışık değildir — 4, 7 ve 11 çizimdeki balon numaralarıdır ve bu operasyonda ölçülmeyen noktalar arada kalır. İkincisi, 11 numaralı nokta sayısal değildir; görsel bir kontroldür ve sonucu “uygun / uygun değil” olarak yazılır. Üçüncüsü, her satır aletin kimliğini taşır: MK-07’nin kalibrasyonu sorulduğunda cevap bu satırdan başlar.
Aynı nokta (4 numaralı dış çap) operatörün ORS’inde de bulunabilir. O zaman iki kayıt aynı numarayla yan yana okunur: operatör üretimde 24,990 ölçtü, kontrolcü son kontrolde 24,988 — süreç kararlı.
Sayısal ve metin sonuçlar
Her ölçüm bir sayı değildir. Diş mastarı “geçer / geçmez” der, yüzey gözle kontrol edilir, bir not “çapak olmayacak” şartını koyar. Bu noktaları sayısal alanlara zorlamak iki kötü sonuç doğurur: ya boş bırakılırlar ya da anlamsız bir sayı yazılır. İyi bir kayıt düzeninde her noktanın sonuç tipi baştan bellidir — sayısal noktada değer ve tolerans, metin noktasında sonuç ve gerekiyorsa açıklama istenir.
Denetimde neye bakılır?
- İzlenebilirlik zinciri. Ölçüm hangi iş emrine, hangi parçaya, hangi operasyona ait?
- Aletin durumu. Ölçümde kullanılan aletin kalibrasyonu ölçüm günü geçerli miydi?
- Tolerans dışı sonuçların akıbeti. Kırmızı çıkan ölçümden sonra ne yapıldı; parça ayrıldı mı?
- Kaydın değişmezliği. Sonuç sonradan düzeltilmiş mi? Sonradan değiştirilebilen bir kayıt, kanıt değeri taşımaz.
- Kimlik. Ölçümü kimin aldığı kayıtta belli mi?
Sık yapılan hatalar
- Noktaları yeniden numaralamak. Operasyon eklenince numaralar kayar; eski ORS ile yeni IRS artık aynı ölçüyü göstermez.
- Aleti yazmamak. “Kumpasla ölçtüm” yetmez; hangi kumpas, kalibrasyonu ne zaman?
- Tolerans dışı değeri düzeltmek. Kırmızı sonuç kayıttan silinmez; parça ayrılır ve nedeni aranır.
- Kaydı vardiya sonunda doldurmak. Hafızadan yazılan ölçüm, ölçüm değildir.
Kayıtlar ne kadar saklanır?
Saklama süresini müşterinizin sözleşmesi ve kalite sisteminiz belirler; havacılık ve savunma projelerinde bu süre genellikle uzundur ve parçanın kullanım ömrüyle ilişkilendirilebilir. Pratik kural şudur: kayıt, sorulabileceği sürece bulunabilir olmalıdır. Kağıtta bu, klasörlerin yıllarca saklanması ve bir parçanın kaydını bulmak için saatler harcanması demektir; kayıt dijitalse aynı soru iş emri numarasıyla dakikalar içinde cevaplanır. Hangi yolu seçerseniz seçin, saklama süresi yazılı olmalı ve kayıtlar okunabilir kalmalıdır.
cncmes’te ORS ve IRS
cncmes’te ölçüm noktaları parçanın rotasında bir kez tanımlanır ve numarasını ortak bir havuzdan alır; numara hiçbir yerde yeniden verilmez. Noktanın sonuç tipi sayısal ya da metin olabilir. Operatör üretim sırasında ölçümü tezgahın yanındaki terminalden girer ve ORS’ye gider; kontrolcü son kontrolde ölçümü, sağlam ve fire adetlerini ve kabul kararını girer ve IRS’e gider. Tolerans dışı ölçüm anında kırmızı yanar.
Ölçümde kullanılan alet listeden seçilir ve aletin künyesi ölçüm anında kayda donar: alet sonradan kullanım dışı bırakılsa bile basılmış belge değişmez. Kalibrasyonu geçmiş ya da kullanım dışı bir alet seçilince sistem uyarır. ORS ve IRS iş emri seviyesinde, aynı iş emrinin Traveler’ı ve ara kontrol (in-process) belgesiyle birlikte basılır. Ayrıntılar: kalite kontrol ve belge seti.