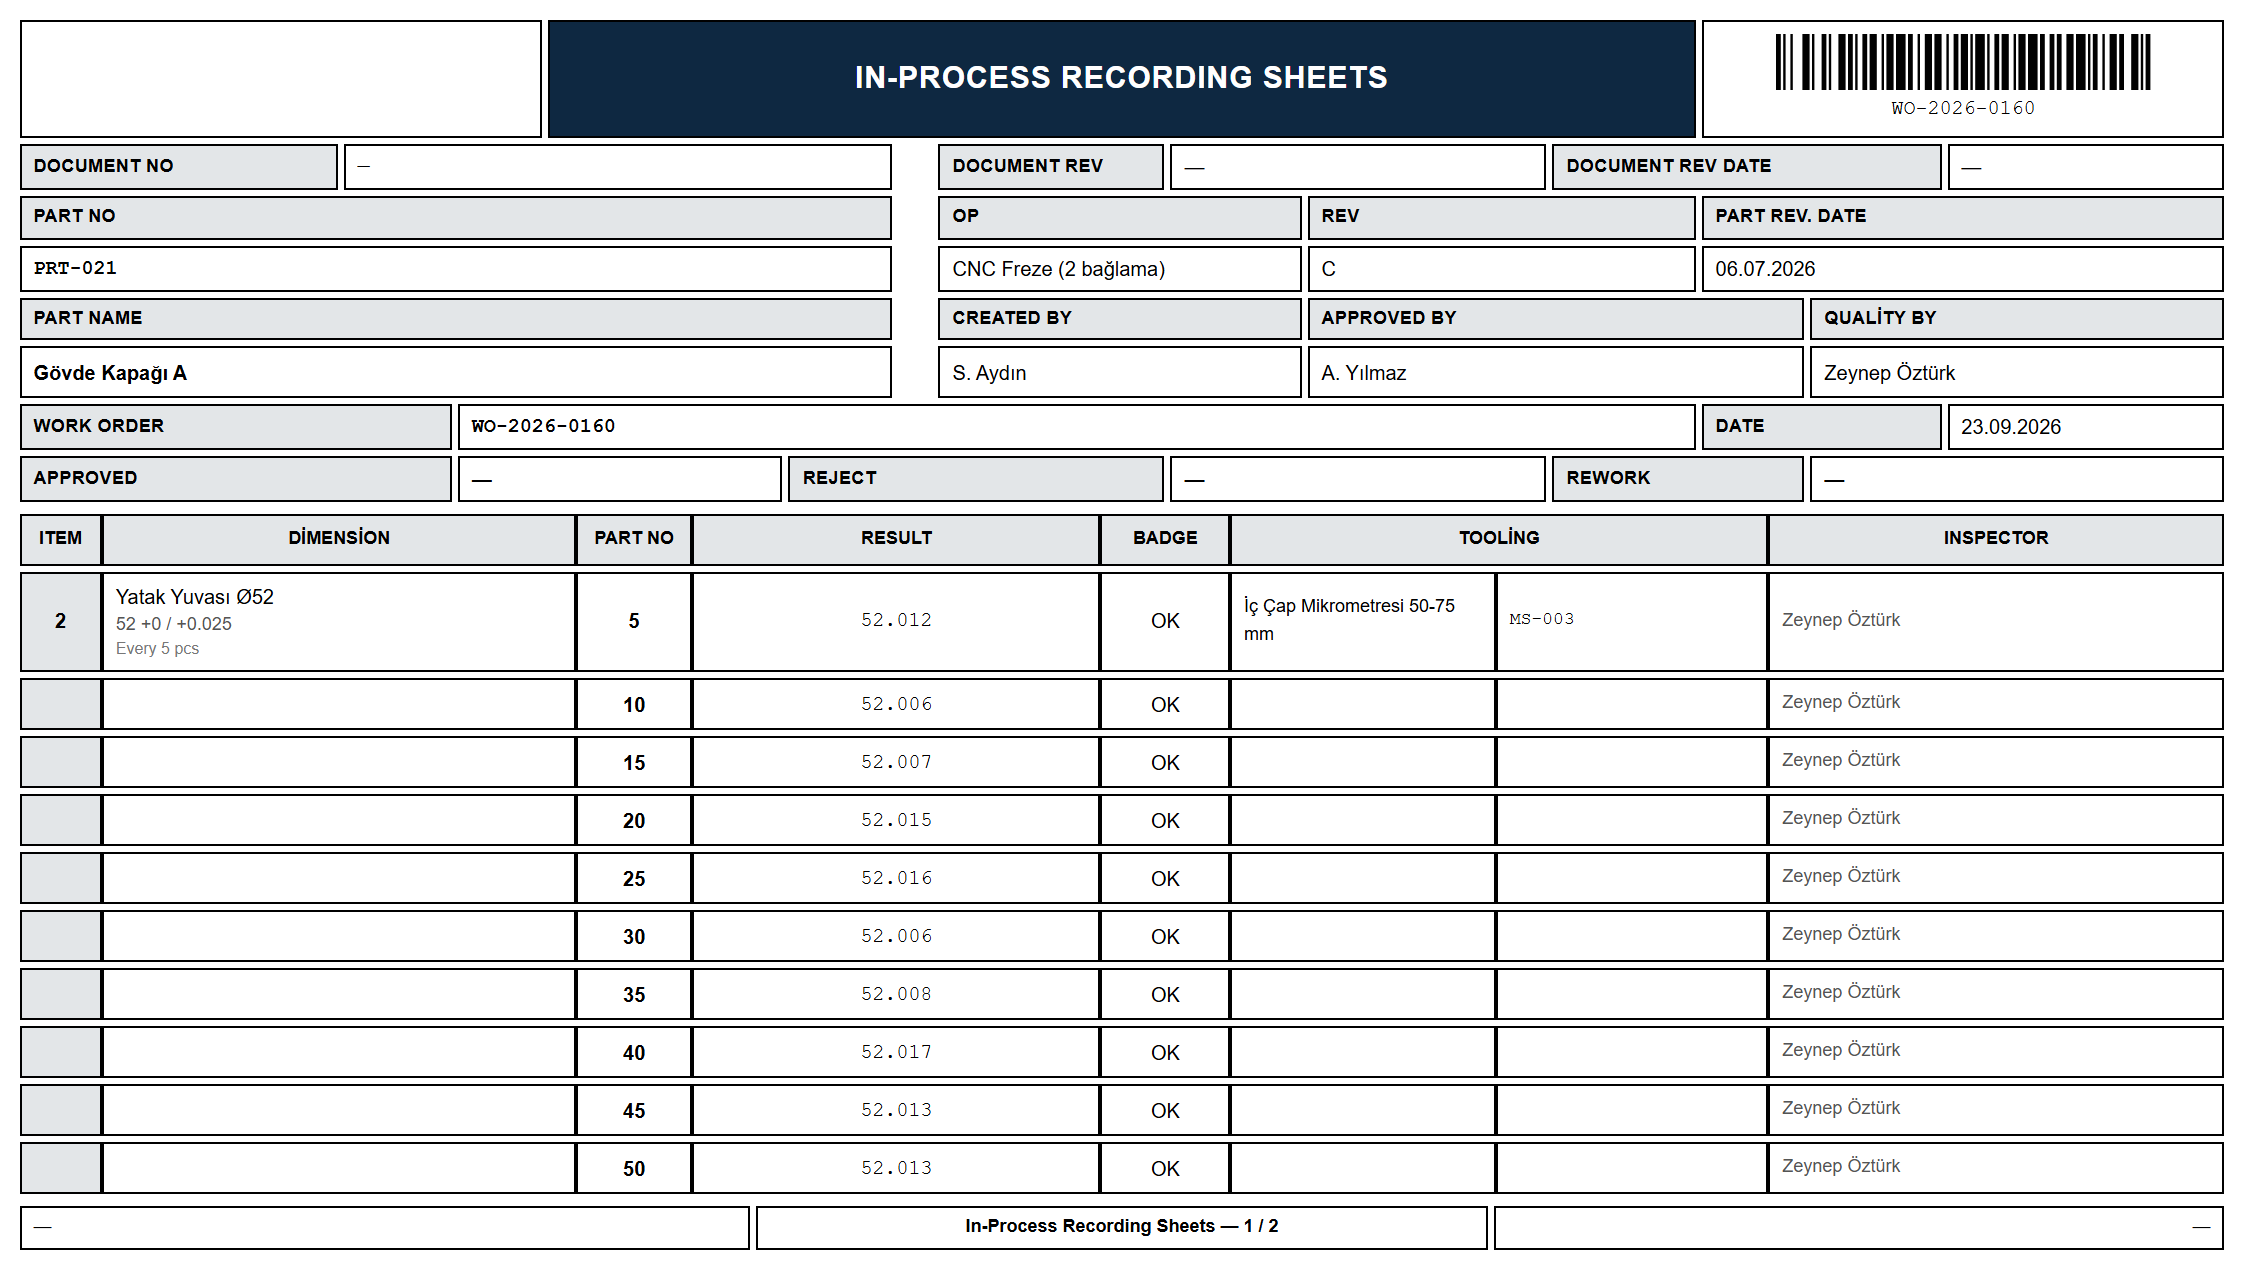
Seri üretimde bir ölçü nadiren bir anda bozulur; genellikle yavaş yavaş kayar. Takım aşınır, tezgah ısınır, bağlama gevşer ve ölçü toleransın bir kenarına doğru yürür. Son kontrol bu kaymayı ancak parti bittikten sonra görür. Ara kontrol (in-process) ise onu üretim sürerken, birkaç parça içinde yakalar.
Ara kontrol (in-process) neyi yakalar?
- Takım aşınması. Çap büyür, yüzey kötüleşir; aşınma parça sayısıyla birlikte ilerler.
- Isıl kayma. Sabah soğuk tezgahta tutan ölçü, öğleden sonra sıcak tezgahta kayabilir.
- Bağlama ve sıfır kayması. Parça değişiminde bağlama farklı oturur ya da sıfır noktası kayar.
- Takım değişimi sonrası. Yeni takım ya da insert ile ilk parçalar farklı ölçü verebilir.
Bunların hepsi zamanla ya da parça sayısıyla ortaya çıkar. Ara kontrolün (in-process) mantığı da budur: belirli aralıklarla örnek almak.
Hangi ölçüler kontrole alınır?
Her ölçüyü her parçada ölçmek gerekmez. Ara kontrole (in-process) alınacak ölçüler genellikle şunlardır:
- Dar toleranslı ölçüler — kaymaya en az payı olanlar.
- Takım aşınmasına duyarlı ölçüler — iç ve dış çaplar, delik konumları, yüzey pürüzlülüğü.
- Müşterinin işaretlediği kritik karakteristikler.
- Geçmişte sorun çıkmış ölçüler — fire kayıtlarında sık görülen noktalar.
Geri kalan ölçüler için operatörün kendi kontrolü (ORS) ve son kontrol (IRS) yeterli olabilir.
Periyot nasıl seçilir?
Periyot “kaç parçada bir ölçülecek” sorusunun cevabıdır. Tek bir doğru sayı yoktur; yön şu tabloyla belirlenir:
| Durum | Periyot |
|---|---|
| Tolerans çok dar | Kısa — sık ölç |
| Süreç yeni ya da yeni takımla başlıyor | Kısa |
| Çevrim süresi uzun, parça pahalı | Kısa — birkaç parçada bir, hatta her parçada |
| Süreç uzun süredir kararlı | Uzun — seyrek ölç |
| Son ölçümler toleransın ortasında | Uzun tutulabilir |
| Son ölçümler bir kenara doğru yürüyor | Kısalt |
Örneğin 2 dakikalık çevrimli, orta toleranslı bir çap için “her 10 parçada bir” makul bir başlangıç olabilir; birkaç partinin sonuçlarına bakıp periyot kısaltılır ya da uzatılır. Periyodu sabit bir kural değil, ölçüm sonuçlarıyla ayarlanan bir ayar olarak düşünün.
Örnek: bir parçanın ara kontrol (in-process) planı
Çelik bir mil, CNC tornada 3 dakikalık çevrimle, 120 parçalık partilerle işleniyor. Çizimde 14 ölçü var; ara kontrole (in-process) dördü alınmış:
| No | Ölçü | Tolerans | Neden seçildi | Periyot | Kim |
|---|---|---|---|---|---|
| 3 | Rulman yatağı çapı | Ø30 h6 | Dar tolerans, takım aşınmasına duyarlı | Her 5 parçada | Kontrolcü |
| 6 | Kanal genişliği | 2,0 +0,05 | Kanal kesicisi hızlı aşınıyor | Her 10 parçada | Kontrolcü |
| 9 | Yüzey pürüzlülüğü | Ra 0,8 | Müşteri kritik karakteristiği | Her 20 parçada | Kontrolcü |
| 12 | Toplam boy | ±0,1 | Geçmişte bağlama kayması görüldü | Her 20 parçada | Kontrolcü |
Kalan on ölçü operatörün kendi kontrolünde (ORS) ve son kontrolde (IRS) ölçülür. Plan birkaç partiden sonra gözden geçirilir: 3 numaralı çap hep toleransın ortasında kalıyorsa periyodu uzatmak, 6 numaralı kanal partinin sonuna doğru kenara yaklaşıyorsa kısaltmak ya da kanal kesicisinin ömür sınırını düşürmek gerekir.
Kontrol grafiği ile kaymayı erken görmek
Ara kontrol (in-process) ölçümlerini yalnız “toleransta mı” diye okumak, bilginin yarısını atmaktır. Aynı ölçümler parça sırasına göre bir grafiğe konduğunda eğilim görünür: değerler toleransın içindeyken bile tek bir yöne yürüyor olabilir. Kontrol grafiklerinde sık kullanılan kurallardan biri, ardışık birkaç ölçümün ortalamanın hep aynı tarafında kalmasının kayma işareti sayılmasıdır. Böyle bir eğilim fark edildiğinde müdahale, parça toleransın dışına çıkmadan yapılabilir: ofset düzeltilir ya da takım değiştirilir.
Kim ölçer?
Operatör kendi ölçümünü zaten yapar; ara kontrolün (in-process) değeri çoğu zaman bağımsız bir göz olmasındadır. Kontrolcü ölçtüğünde, operatörün alışkanlıkla gözden kaçırdığı bir kayma fark edilebilir. Kontrolcü sayısı azsa kritik ölçüler kontrolcüye, diğerleri operatörün kendi kontrolüne bırakılabilir.
Önemli olan ölçümün tezgahın başında, zamanında yapılmasıdır. Kontrolcü parçayı laboratuvara götürüp saatler sonra ölçerse, o sürede üretilen parçalar ara kontrolün (in-process) koruması dışında kalır.
Ölçüm tolerans dışı çıkarsa
- Dur ve ayır. Son uygun ölçümden sonra üretilen parçalar ayrılır.
- Nedeni bul. Takım mı aşındı, ofset mi kaydı, bağlama mı gevşedi?
- Düzelt ve doğrula. Düzeltmeden sonraki ilk parça ölçülür.
- Ayrılan parçaları ölç. Tolerans içindekiler geri döner, dışındakiler fire ya da düzeltme işlemine gider.
- Periyodu gözden geçir. Kayma periyot içinde fark edilmediyse periyot uzundur.
Kayıt: neler tutulmalı?
Ara kontrol (in-process) kaydı, ORS ve IRS ile aynı disiplini ister: ölçüm noktası numarası, ölçülen değer, parça numarası, alet, ölçen kişi ve zaman. Parça numarası özellikle önemlidir — tolerans dışı bir sonuçta “hangi parçadan sonrası şüpheli” sorusunu cevaplayan odur. Havacılık müşterileri bu kaydı ayrı bir belge olarak, genellikle In-Process Recording Sheet adıyla ister.
cncmes’te ara kontrol (in-process)
cncmes’te ara kontrol (in-process) CNC operasyonlarında ölçüm noktası bazında açılır: rotada o nokta için “Üretimde” seçilir ve periyot “her N parçada bir” olarak girilir. Aynı nokta bir operasyonda her 3 parçada bir, başka bir operasyonda hiç ölçülmeyecek şekilde ayarlanabilir.
Operatör parça bitirdikçe sayaç ilerler; periyot dolunca kontrolcülere uygulama içinde bir çağrı düşer. Üretim bu sırada durmaz. Kontrolcü tezgaha gelir ve ölçümü operatörün terminalinden, kendi şifresiyle onaylayarak girer; kayıt kontrolcünün adına ve parça numarasıyla yazılır. Kayıtlar iş emrinden In-Process Recording Sheets belgesi olarak basılır ve aynı iş emrinin ORS, IRS ve Traveler belgeleriyle birlikte durur. Ayrıntılar: kalite kontrol ve belge seti.