Bir kesici takımın ne zaman değişeceğine çoğu atölyede operatörün kulağı karar verir: ses değişir, talaş rengi değişir, yüzey kötüleşir. Bu tecrübe değerlidir ama iki sorunu vardır — vardiya değişince kaybolur ve genellikle kayıp yaşandıktan sonra devreye girer. Takım ömrü takibi bu kararı sayıya bağlar.
Takım ömrü neden takip edilir?
- Kırılma pahalıdır. Kırılan takım yalnız kendisini değil, parçayı, bazen tutucuyu ve iş milini de götürür; üstüne bir de duruş.
- Aşınma fire üretir. Aşınan takımla ölçü yavaşça kayar; fark edildiğinde birkaç parça çoktan fire olmuştur.
- Erken değişim de kayıptır. Ömrünün yarısında atılan takım, gereksiz takım masrafıdır.
- Stok planlanır. Hangi takımın ne hızla tükendiği bilinirse sipariş zamanında verilir.
Ömür nasıl ölçülür?
| Ölçü | Ne zaman uygun |
|---|---|
| Parça sayısı | Takım hep aynı operasyonda, aynı parçada kullanılıyorsa |
| Kesme süresi (dakika) | Takım farklı parçalarda ortak kullanılıyorsa |
| Delik sayısı ya da işlenen uzunluk | Delme ve kılavuz gibi işlemlerde |
Seri üretimde parça sayısı en pratik ölçüdür. Farklı parçaların aynı takımı paylaştığı atölyede ise süre daha adil bir ölçüdür: 10 saniyelik ve 3 dakikalık kesme aynı “bir parça” sayılmaz.
Ömür sınırı nasıl belirlenir?
- Üretici önerisiyle başlayın. Katalogdaki kesme değerleri ve ömür beklentisi bir başlangıç noktasıdır.
- Kendi kaydınızla düzeltin. Birkaç takımın gerçekte kaç parçada değiştiğini kaydedin; sınırı bu ortalamaya göre ayarlayın.
- Güvenlik payı bırakın. Sınır ortalamanın biraz altında olmalıdır; takımlar aynı ömrü vermez.
- Malzemeye göre ayırın. Aynı takım paslanmaz çelikte ve alüminyumda çok farklı ömür verir.
Kesme hızının ömre etkisini klasik Taylor denklemi anlatır (V·Tⁿ = C): kesme hızı arttıkça takım ömrü orantısız biçimde kısalır. Pratik sonucu şudur: çevrim süresini kısaltmak için hızı artırmak, takım masrafını beklenenden fazla artırabilir. Hız değiştiğinde ömür sınırı da gözden geçirilmelidir.
Örnek: ömür sınırını kayıttan belirlemek
Bir CNC tornada, çelik bir parçanın dış çapını işleyen bir insert düşünelim. Üretici önerisiyle başlanmış, son on insert’in kaç parçada değiştirildiği kaydedilmiştir:
| Insert | Değiştiği parça sayısı | Değişim nedeni |
|---|---|---|
| 1–4 | 240, 225, 250, 230 | Aşınma (yüzey kötüleşti) |
| 5 | 180 | Kırılma |
| 6–10 | 235, 245, 220, 240, 230 | Aşınma |
Kırılan beşinci insert hariç tutulduğunda aşınmayla değişenlerin ortalaması yaklaşık 235 parçadır, en düşüğü 220. Makul bir sınır bu durumda 200 parça olur: en kısa ömürlü insert’in de altında, ama ortalamayı ziyan edecek kadar düşük değil. Kırılma ayrı incelenir: aynı partide malzeme sertliği, bağlama ya da talaş sarması gibi bir neden var mıydı?
Sınır bir kez belirlenip bırakılmaz. Kesme değerleri, malzeme ya da insert kalitesi değişince aynı hesap yeniden yapılır.
Değişim kaydı: hangi bilgiler?
Ömür sınırını düzeltecek veri, değişim kaydından gelir. Her değişimde şunlar yazılmalıdır:
- Hangi takım — kimlik ya da kod, tutucusuyla birlikte.
- Kaç parçada ya da kaç dakikada değişti.
- Neden — ömür doldu, aşınma, kırılma, ölçü kayması.
- Hangi iş ve malzemede kullanılıyordu.
Bu dört bilgi birkaç ay biriktiğinde, ömür sınırları tahmin olmaktan çıkar ve kırılmaların ortak nedeni görünür hâle gelir.
Erken uyarı: iki kademe
Tek bir sınır, “sınır doldu” anında panik yaratır. İki kademeli uyarı daha iyi çalışır:
- Uyarı kademesi — ömrün dörtte üçü dolduğunda: yedek takım hazırlanır, stok kontrol edilir.
- Kritik kademe — ömrün sonuna yaklaşıldığında: değişim bir sonraki uygun anda yapılır, örneğin parti bitiminde.
Böylece değişim üretimin ortasında değil, planlanan bir anda olur.
Takım tüketimini iş emrine bağlamak
Takım ömrü yalnız takımın değil, işin de bilgisidir. Hangi iş emrinin hangi takımı ne kadar tükettiği biliniyorsa:
- Aynı parçanın bir sonraki teklifinde takım tüketimi tahmin değil, kayıttır.
- Takımı beklenenden hızlı bitiren parçalar ayrışır; nedeni (malzeme, kesme değeri, bağlama) incelenir.
- Takım stoku, açık iş emirlerine göre planlanır.
Sık yapılan hatalar
- Tek ömür değeri her malzemeye. Alüminyumdaki ömür, çelikte fire üretir.
- Sayacı geç güncellemek. Takım kullanımı hafta sonunda toplu girilirse uyarı işe yaramaz.
- Tutucu ile insert’i karıştırmak. Tutucunun ömrü insert’inkinden çok farklıdır; ikisi ayrı izlenmeli ama birbirine bağlı olmalıdır.
- Değişim kaydı tutmamak. Takımın neden değiştiği (ömür, kırılma, aşınma) yazılmazsa sınırı düzeltecek veri oluşmaz.
cncmes’te takım ömrü
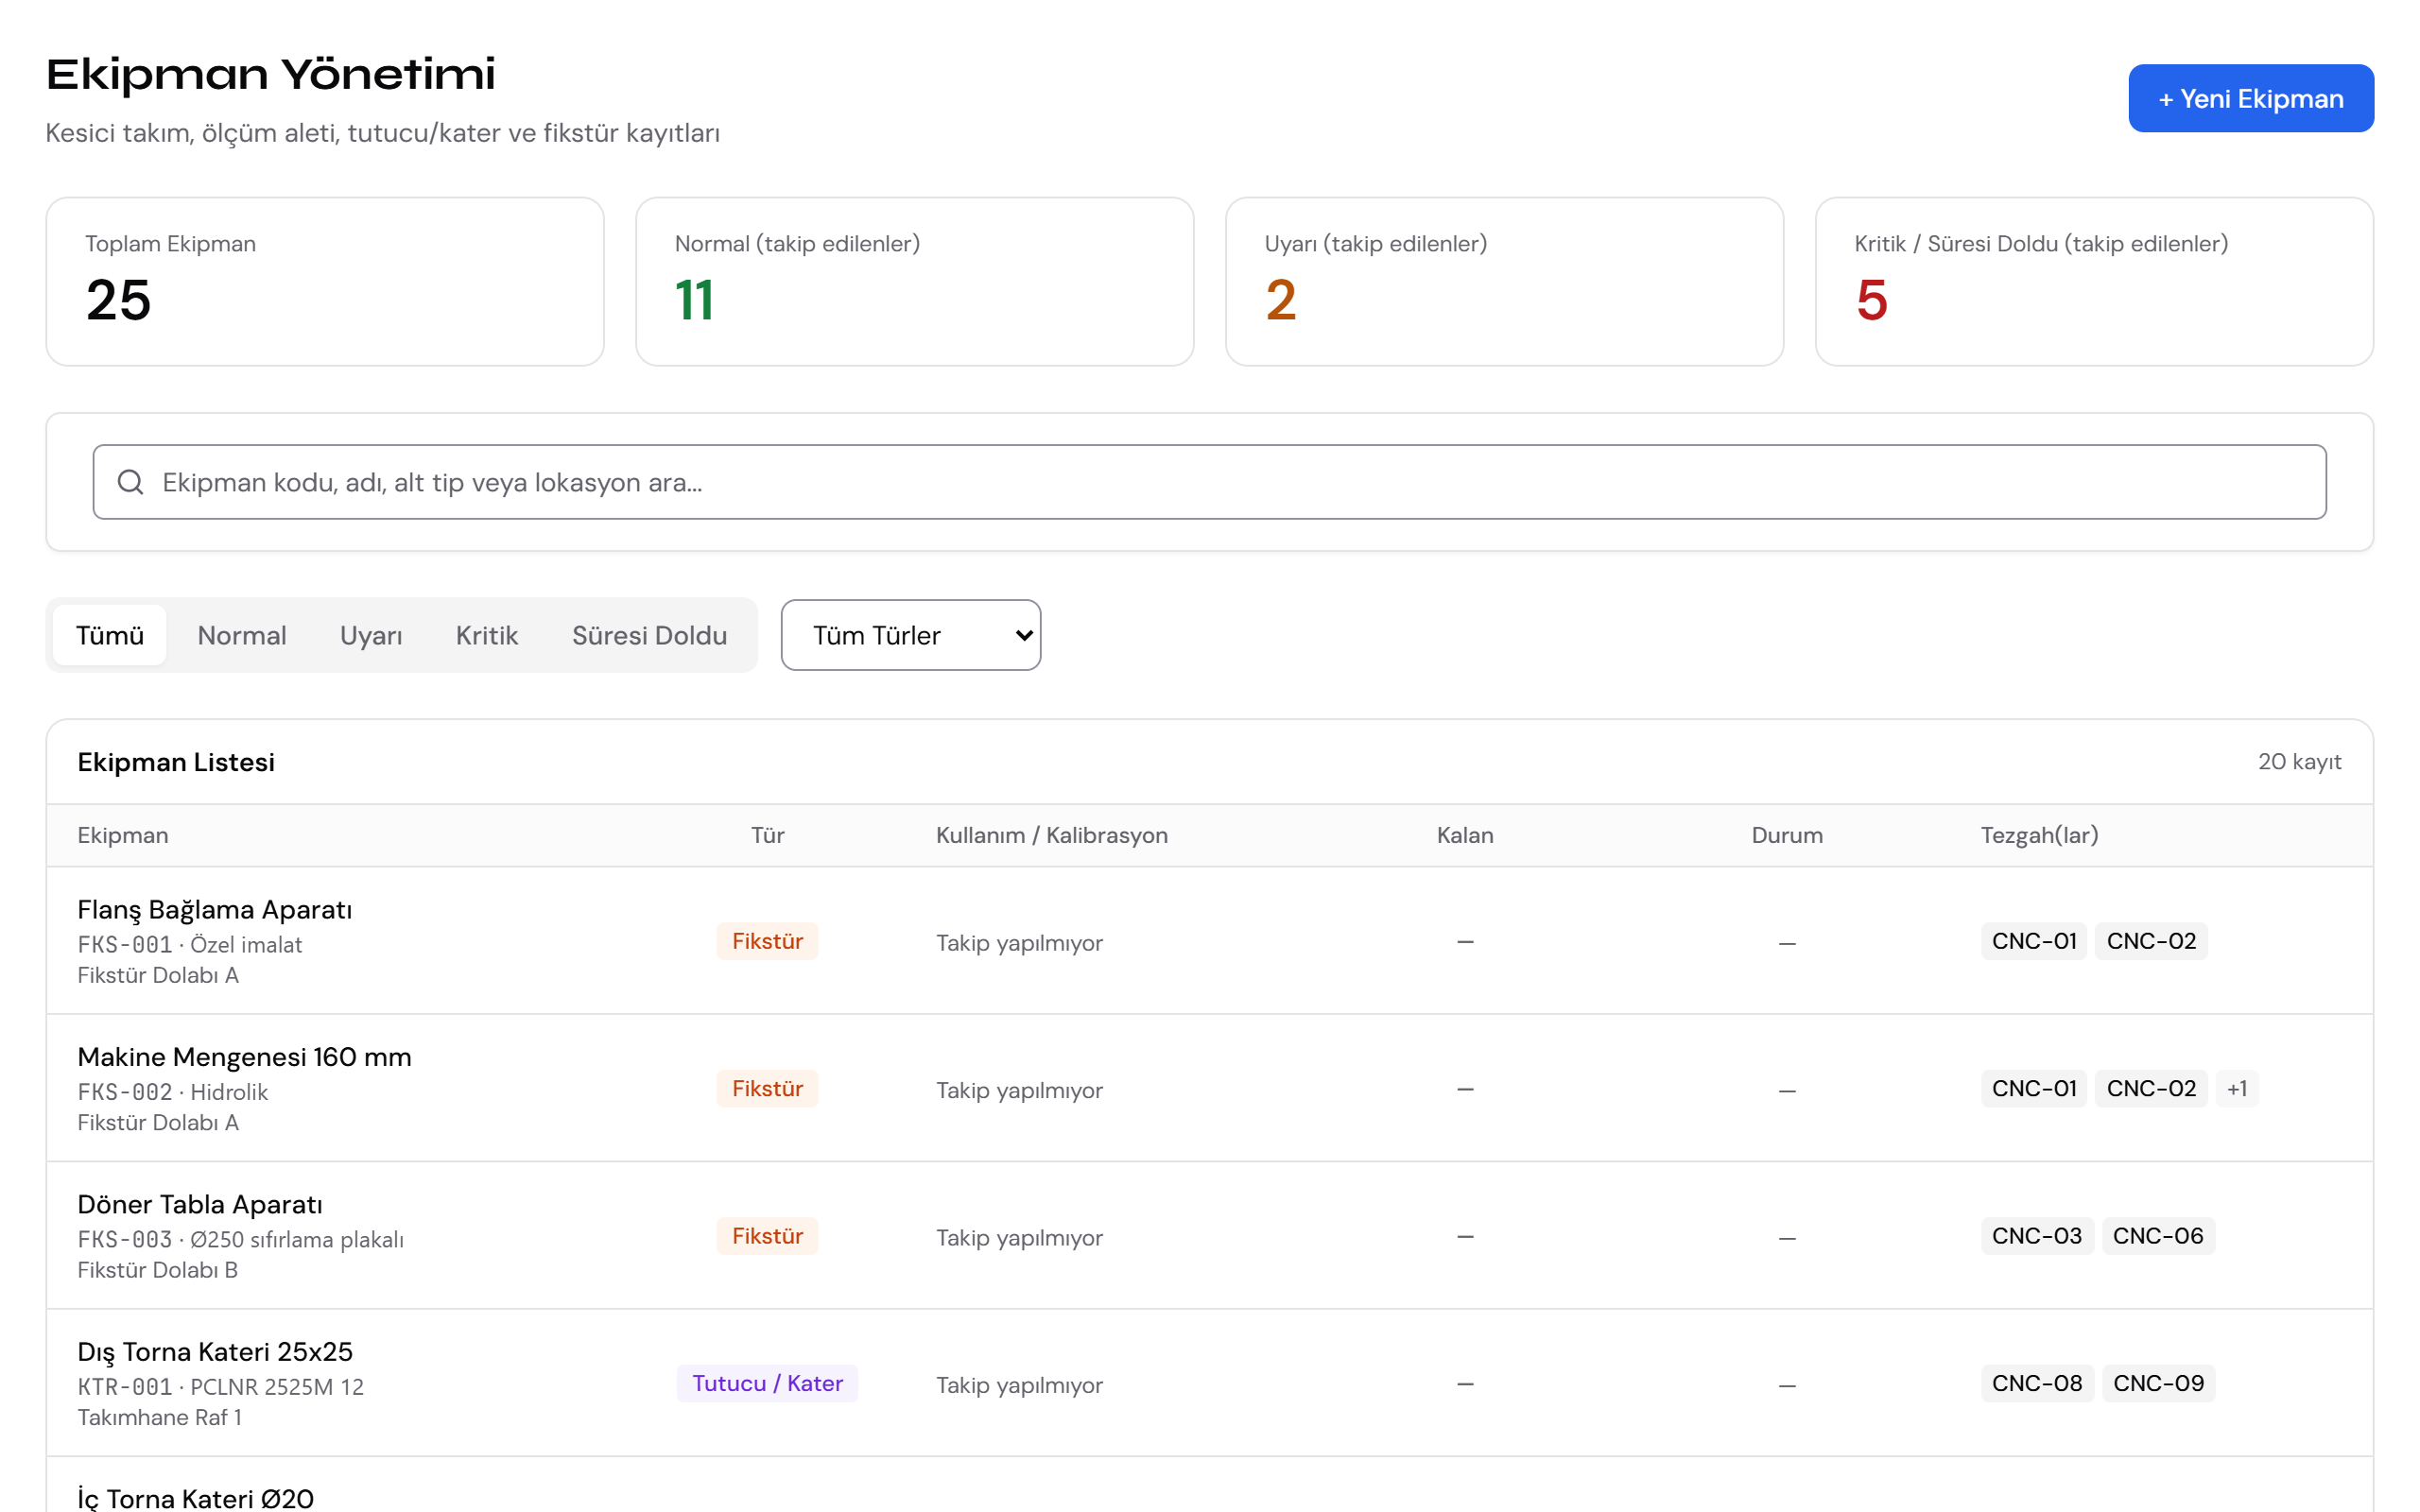
cncmes’te kesici takım, tutucu, ölçüm aleti ve fikstür tek envanterde durur; tutucu ile üzerinde kullanılan insert birbirine bağlanabilir. Her takımın ömrü parça sayısıyla ya da dakikayla tanımlanır. Ömrün %75’i dolduğunda takım uyarı durumuna geçer ve listede sararır, %90’da kritik olur, %100’de “doldu” görünür.
Rotadaki takım listesi kayıtlı takımlardan seçilir; yani bir operasyonda hangi takımın kullanılacağı tanımlıdır. Adım kapanırken takım tüketimi sorulur ve takımın sayacı bu kayıtla ilerler. Tüketim iş emrine bağlı kaldığı için hangi işin takımı çabuk bitirdiği görünür. Ayrıntılar: takım ömrü ve ekipman.