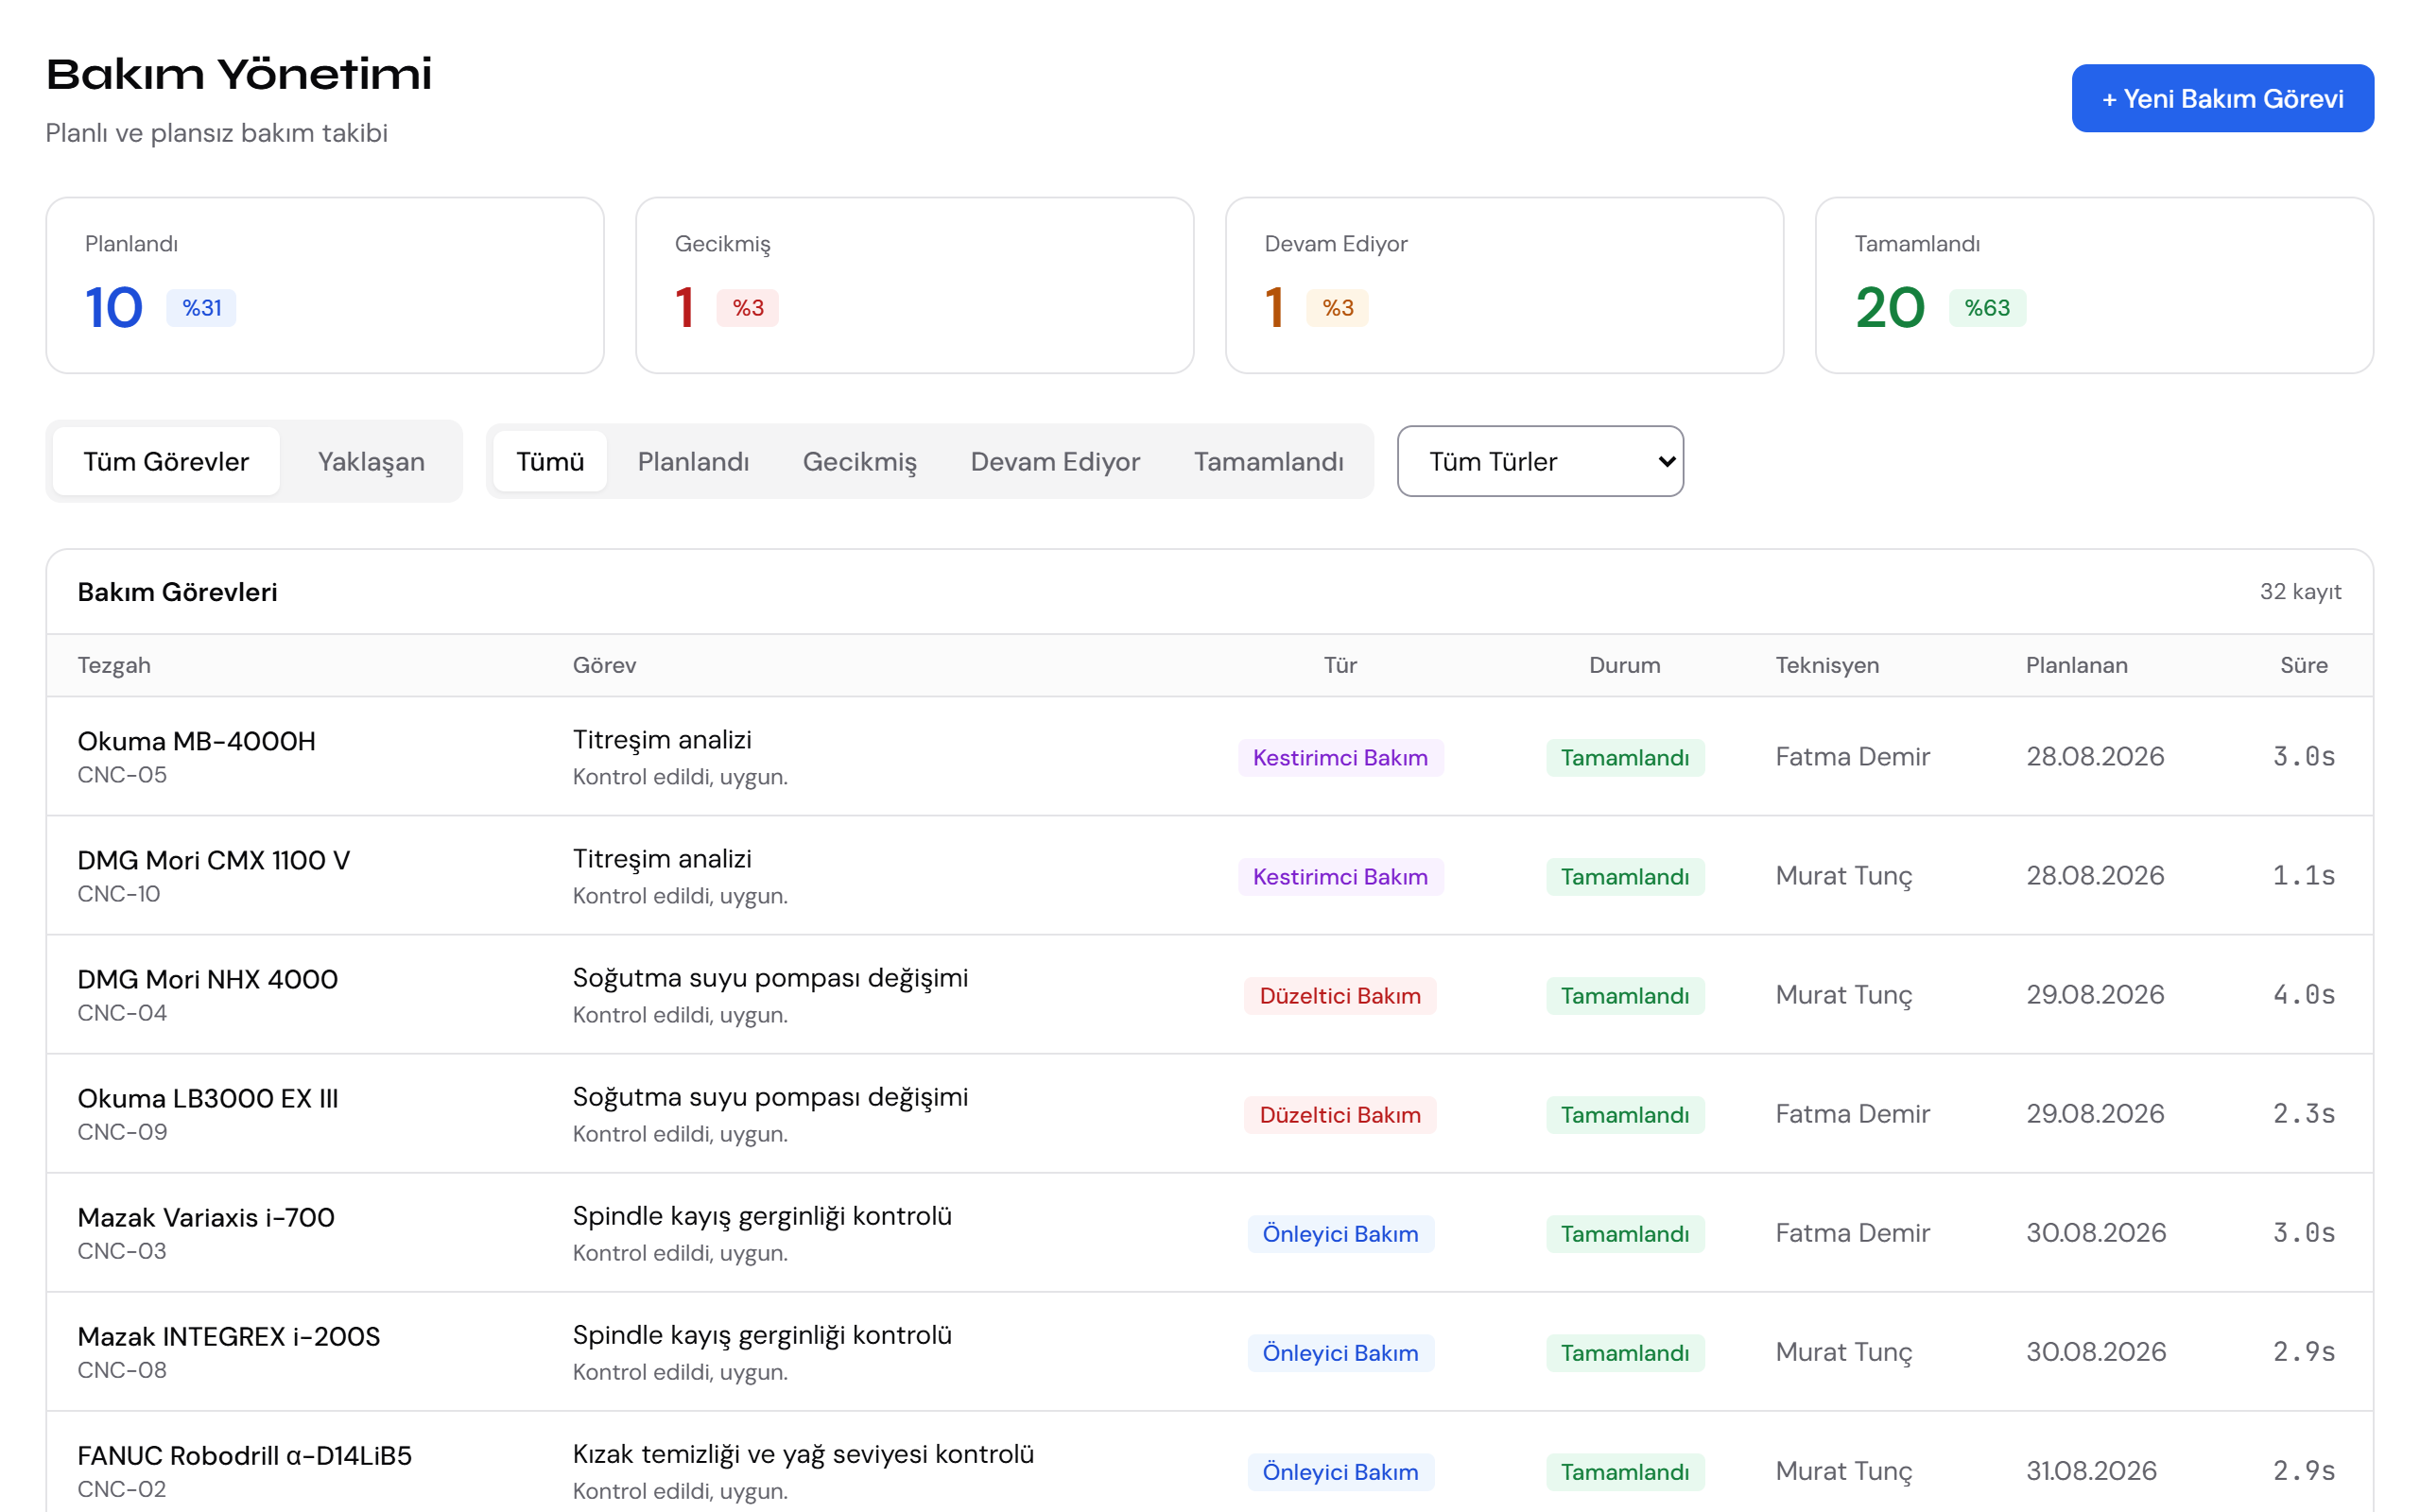
CNC tezgahı pahalı ve karmaşık bir makinedir, ama bakımının büyük kısmı basit ve düzenli kontrollerden oluşur: yağ seviyesi, soğutma sıvısı, filtreler, talaş. Sorun bu kontrollerin bilinmemesi değil, unutulmasıdır. Periyodik bakım planı, kimsenin hafızasına bırakmadan bu kontrollerin zamanında yapılmasını sağlar.
Bakım türleri
| Tür | Ne zaman yapılır | Örnek |
|---|---|---|
| Önleyici (periyodik) | Takvime ya da çalışma süresine göre | Aylık filtre değişimi |
| Düzeltici (arıza) | Arıza olunca | Hidrolik kaçağının giderilmesi |
| Kestirimci | Durum ölçümüne göre | Titreşim artınca iş mili bakımı |
Hedef, düzeltici bakımın payını önleyici bakımla azaltmaktır. Her arıza, önleyici planda eksik ya da zamanı kaçmış bir kontrolün işareti olabilir.
CNC tezgahında tipik periyodik kontroller
Aşağıdaki tablo tipik bir başlangıç listesidir; tezgahınızın bakım kılavuzu esastır ve sıklıklar ona göre ayarlanmalıdır.
| Sıklık | Kontrol | Genellikle yapan |
|---|---|---|
| Günlük | Kızak yağı ve hidrolik yağ seviyesi, soğutma sıvısı seviyesi, talaş temizliği, hava basıncı, alarm geçmişi | Operatör |
| Haftalık | Soğutma sıvısı konsantrasyonu, filtreler, kapak ve körük kontrolü, talaş konveyörü | Operatör, bakım |
| Aylık | Soğutma tankı temizliği, yağlama sistemi, elektrik panosu filtresi ve fanları | Bakım |
| Altı aylık / yıllık | Eksen boşlukları, geometri ve konumlama kontrolü, iş mili titreşimi, hidrolik yağ değişimi | Bakım, servis |
Günlük kontrollerin operatöre verilmesi hem pratik hem öğreticidir: tezgahını her gün kontrol eden operatör, bir şeyin değiştiğini ilk fark eden kişi olur.
Plan nasıl hazırlanır?
- Tezgah listesiyle başlayın. Her tezgah için kılavuzdaki bakım tablosunu çıkarın.
- Arıza geçmişine bakın. Son bir yılda en çok arıza veren tezgah ve sistemler, planda daha sık kontrolü hak eder.
- Kritikliği belirleyin. Yedeği olmayan ya da darboğaz olan tezgahın bakımı daha titiz planlanır.
- Sorumlu ve süre yazın. Her kontrolün kim tarafından ve ne kadar sürede yapılacağı belli olsun.
- Takvime yerleştirin. Bakım, üretim planında görünmelidir; aksi hâlde “bu hafta iş çok” diye ertelenir.
Kontrol maddesi nasıl yazılır?
“Hidrolik kontrol edilecek” bir bakım maddesi değildir; neye bakılacağını ve neyin uygun sayılacağını söylemez. İyi bir kontrol maddesi üç parçadan oluşur: ne, nasıl ve kabul ölçütü.
| Zayıf madde | İyi madde |
|---|---|
| Hidrolik kontrol | Hidrolik basıncı göstergeden oku; kılavuzdaki aralıkta değilse bakıma bildir |
| Yağ kontrol | Kızak yağı seviyesi gözetleme camında alt çizginin üstünde mi? Değilse tamamla, miktarı yaz |
| Soğutma sıvısı | Konsantrasyonu refraktometreyle ölç; hedef aralığın dışındaysa düzelt |
| Filtre temizliği | Pano fan filtresini sök, temizle ya da değiştir; tozlanma fazlaysa not düş |
Kabul ölçütü yazılı olan madde iki şey sağlar: kontrol kişiye göre değişmez ve sapma kayda geçer. “Basınç hep aralığın alt ucunda” gibi bir gözlem, arızadan önce gelen işarettir.
Yedek parça ve sarf malzemesi
Periyodik bakım planı, ihtiyaç duyacağı malzemeyi de önceden söyler: filtreler, yağlar, soğutma sıvısı konsantresi, contalar, kayışlar. Bakım günü malzeme yoksa bakım ertelenir ve plan kâğıt üzerinde kalır. Plandaki her madde için malzeme ve miktar yazıldığında, aylık ihtiyaç listesi kendiliğinden çıkar. Arıza geçmişinde sık değişen parçalar — belirli sensörler, röleler, körükler — için bir miktar yedek bulundurmak, MTTR’yi en hızlı düşüren adımlardan biridir.
Bakımı üretim planıyla uyumlamak
Planlı bakım bir duruştur ve üretim planında yer almalıdır. Bakım günü önceden biliniyorsa o tezgaha iş yüklenmez, teslim tarihleri buna göre verilir. Uzun bakımlar vardiya aralarına ya da hafta sonuna, kısa kontroller vardiya başına yerleştirilebilir. Bakım ile üretimin aynı takvime baktığı atölyede “tezgah ne zaman hazır” sorusu tartışma olmaktan çıkar.
Arıza kaydı ve MTBF / MTTR
Önleyici planın işe yarayıp yaramadığını arıza kaydı söyler. İki temel ölçü vardır:
- MTBF (arızalar arası ortalama süre) = toplam çalışma süresi ÷ arıza sayısı. Yükseliyorsa tezgah daha güvenilir hâle geliyordur.
- MTTR (ortalama onarım süresi) = toplam onarım süresi ÷ arıza sayısı. Düşüyorsa ekip arızaya daha hızlı müdahale ediyor ya da yedek parça hazırdır.
Bu ölçülerin anlamlı olması için her arızanın kaydı gerekir: ne zaman başladı, ne yapıldı, ne kadar sürdü, hangi parça değişti.
Sık yapılan hatalar
- Kağıt kontrol listesi. Tezgahın yanına asılan liste kirlenir, kaybolur ve doldurulup doldurulmadığı denetlenemez.
- Geciken bakımın fark edilmemesi. Tarihi geçen bakımı hatırlatan bir sistem yoksa ertelenen bakım unutulur.
- Yapılanın yazılmaması. “Bakım yapıldı” yetmez; ne yapıldığı, ne değiştiği ve ne kadar sürdüğü yazılmalıdır.
- Kaydın sonradan değişmesi. Haftalar sonra düzeltilen bakım kaydı, kanıt değerini kaybeder.
cncmes’te bakım
cncmes’te bakım kayıtları tezgah başına tutulur ve türüne göre ayrılır: önleyici, arıza, kestirimci ya da kalibrasyon. Her periyodik bakım takvimde tarihli bir planlı kayıttır; tarihi geçen planlı bakım her sabah otomatik olarak “gecikmiş” işaretlenir. Bakım başladığında tezgah Andon ekranında “bakımda” görünür ve üretim planında yer alır.
Kaydı kimin başlattığı, kimin tamamladığı ve bakımın ne kadar sürdüğü kayıtlıdır. Tamamlanan bir kayıt 24 saat içinde yeniden açılabilir, sonrasında kilitlenir; bakım geçmişi sonradan değişmez. Bakım geçmişi tezgahın kartında durur ve arıza süreleri OEE’ye yansır. Ayrıntılar: bakım takibi.